ساخت قطعات سرامیکی به روش پلاسمای جرقهای (SPS)
تفجوشی به کمک پلاسمای جرقهای (SPS) با گرمایش بسیار سریع و زمان پخت کوتاه، قطعات سرامیکی متراکم با ریزساختار ریزدانه تولید میکند. در این مقاله با اصول کار، مقایسه با پخت متعارف، مزایا، کاربردها و ملاحظات طراحی قطعات SPS آشنا شوید.
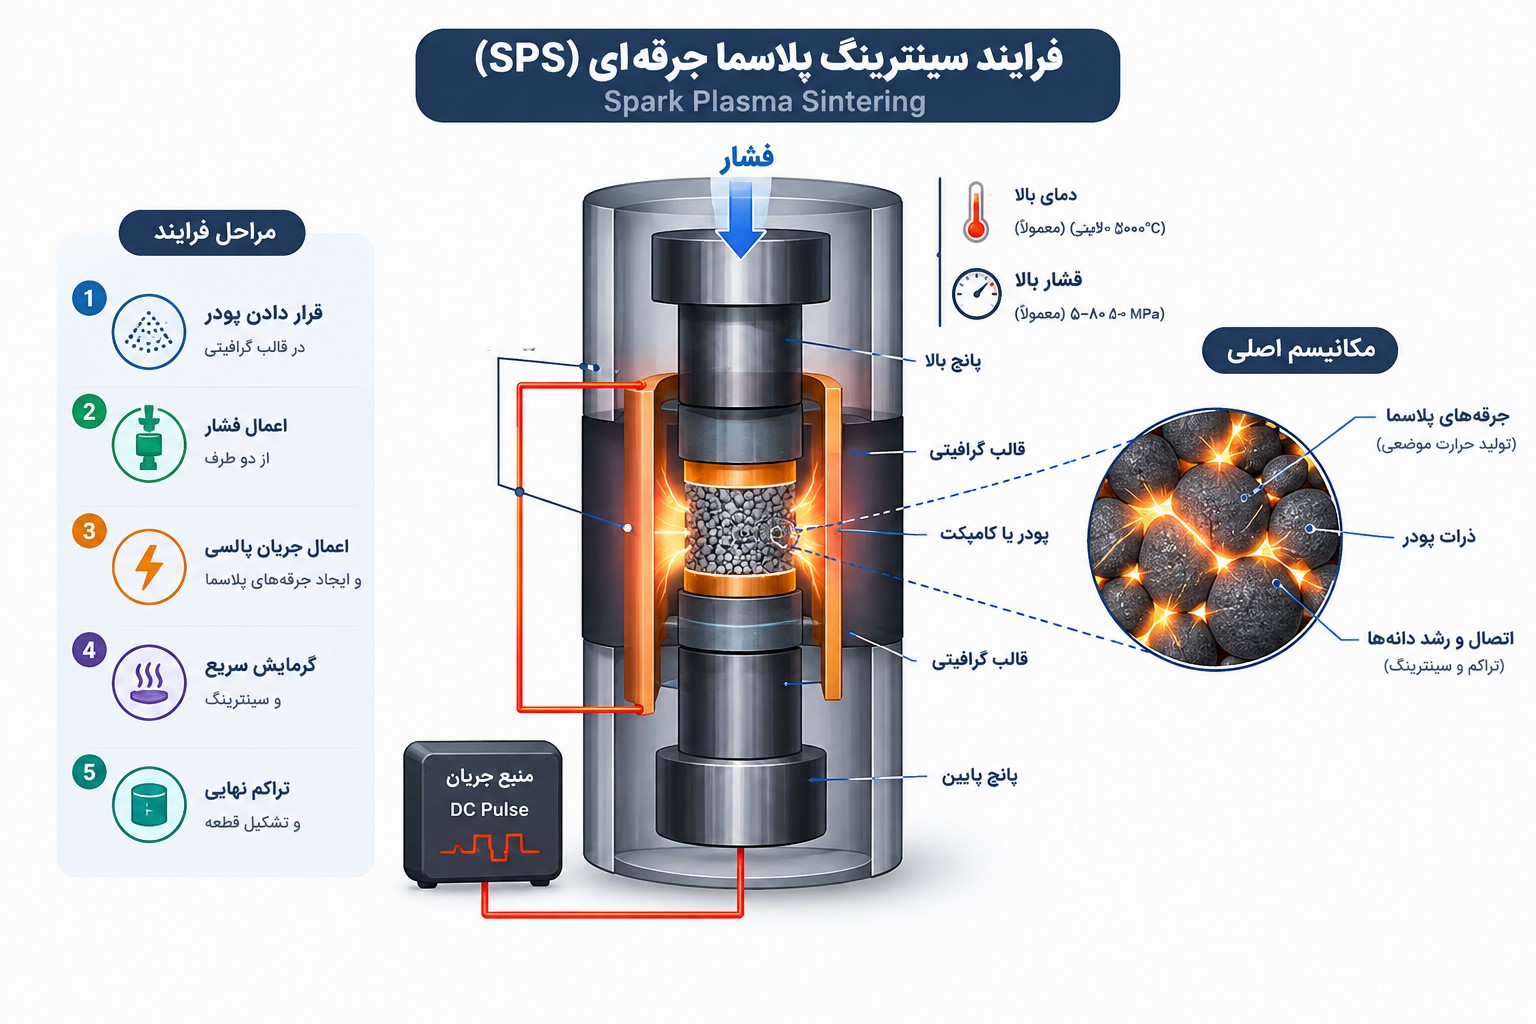
تفجوشی به کمک پلاسمای جرقهای (SPS) — که با نام کلیتر «تفجوشی به کمک میدان» (FAST) نیز شناخته میشود — یکی از سریعترین و دقیقترین روشهای تراکم مواد پودری است. در این روش، پودر درون قالب گرافیتی پر میشود و همزمان تحت فشار تکمحوره و جریان الکتریکی پالسی قرار میگیرد؛ نتیجه، گرمایش بسیار سریع و تراکم تقریباً کامل قطعه در چند دقیقه است — کاری که در کورههای متعارف ممکن است ساعتها طول بکشد.
اصول کار SPS
در SPS پودر درون یک قالب گرافیتی (معمولاً همراه با سیلندرهای گرافیتی داخل قالب) ریخته میشود و مونتاژ قالب بین دو الکترود قرار میگیرد. سه عامل همزمان به تراکم کمک میکنند:
- جریان پالسی DC — عبور جریان پالسی بالا و ولتاژ پایین از قالب و قطعه، حرارت ژول تولید میکند؛ یعنی قطعه از درون گرم میشود، نه از طریق دیواره کوره.
- فشار تکمحوره — پرس هیدرولیکی حین گرمایش فشار اعمال میکند و جابهجایی پودر و تراکم را تسریع میکند.
- تخلیه جرقهای در سطح تمیز ذرات — در سطوح تماس ذرات، تخلیههای موضعی و تبخیر آلایندههای سطحی باعث فعالسازی سطح و پخت آسانتر میشوند.
با نرخ گرمایش ۱۰۰ تا ۱۰۰۰ درجه سانتیگراد بر دقیقه و زمان نگهداری چند دقیقهای، کل سیکل پخت معمولاً کمتر از ۳۰ دقیقه است؛ در حالی که در پخت متعارف ممکن است سیکل کامل ۲۴ ساعت یا بیشتر طول بکشد.
مقایسه با پخت متعارف و پرس داغ
| پارامتر | پخت بدون فشار (متعارف) | پرس داغ | SPS |
|---|---|---|---|
| نرخ گرمایش | ۲ تا ۱۰ درجه/دقیقه | حدود ۱۰ درجه/دقیقه | ۱۰۰ تا ۱۰۰۰ درجه/دقیقه |
| زمان سیکل | ۱۰ تا ۵۰ ساعت | ۵ تا ۱۰ ساعت | ۱۰ تا ۳۰ دقیقه |
| دمای پخت لازم | بالا | متوسط | پایینتر (معمولاً ۱۰۰ تا ۳۰۰ درجه کمتر) |
| دانسیته نهایی | ۹۵ تا ۹۸٪ | ۹۸ تا ۹۹٪ | ۹۹ تا ۹۹.۹٪ |
| رشد دانه | قابل توجه | متوسط | حداقل |
| مناسب برای تولید انبوه | بله | خیر | برای قطعات کوچک و متوسط |
چرا SPS برای سرامیکهای فنی مزیت دارد؟
- دانسیته نزدیک به تئوری — دستیابی به دانسیته ۹۹.۹٪ که در سرامیکهای اکسیدی با پخت متعارف بهسختی ممکن است؛ همین موضوع پایه فناوری ساخت قطعات سرامیکی با دانسیته ۹۹.۹٪ در گروه خط است.
- ریزدانهبودن ریزساختار — زمان کوتاه و دمای پایینتر مانع رشد دانه میشود؛ نتیجه، استحکام بالاتر و در سرامیکهای شفاف، عبوردهی نوری بهتر.
- پخت مواد دیرگداز — کاربید سیلیسیم، کاربید بور و ابرسرامیکهای دمای بالا (UHTC) که با پخت بدون فشار بهسختی متراکم میشوند، در SPS بهخوبی پخته میشوند.
- حذف یا کاهش چسب — چون پخت آنی است، فازهای مایع کمتری لازم است و اغلب میتوان بدون افزودنیهای پرکننده پخت کرد؛ نتیجه، خلوص بالاتر ماده.
- کامپوزیتها و مواد گرادیانی — کنترل دقیق پارامترها امکان پخت کامپوزیتهای سرامیکی-فلزی و مواد گرادیانی را فراهم میکند.
مواد و کاربردها
| ماده | کاربردهای نمونه |
|---|---|
| زیرکونیا (ZrO₂) | ایمپلنت دندانی، ابزار برش، قطعات سایشی |
| آلومینا (Al₂O₃) | عایقهای الکتریکی، قطعات سایشی، سرامیکهای شفاف |
| کاربید سیلیسیم (SiC) | زره، المانهای حرارتی، قطعات مکانیکی دمای بالا |
| کاربید بور (B₄C) | زره سبک، نازلهای سایشی، هسته کنترل |
| تنگستن کاربید (WC-Co) | ابزار برش، قالبها و قطعات سایشی |
| سرامیکهای شفاف (آلومینا، YAG، ماگنزیا) | پنجرههای اپتیکی، محفظه لامپهای پرقدرت |
| ابرسرامیکهای دمای بالا (ZrB₂، HfC) | لبه پیشرانی اجسام پرسرعت، فضاپیماها |
ملاحظات طراحی قطعات SPS
SPS فوقالعاده است، اما برای بهرهگیری درست از آن باید محدودیتهایش را در طراحی لحاظ کرد:
- هندسه محدود به بدنههای محوری — پودر درون قالب استوانهای پرس میشود؛ بنابراین قطعه خروجی معمولاً استوانه، دیسک، حلقه یا میله است و شکل نهایی با ماشینکاری حاصل میشود.
- ابعاد قالب گرافیتی — ابعاد قطعه به قطر و ارتفاع قالب گرافیتی و ظرفیت جریان دستگاه محدود است؛ قطعات بزرگ بهمراتب پرهزینهتر میشوند.
- گرادیان چگالی در قطعات بزرگ — با افزایش ابعاد، توزیع دما و چگالی باید با شبیهسازی و بهینهسازی پارامترها کنترل شود.
- اقتصاد تولید — برای سریهای کوچک تا متوسط و قطعاتی که دانسیته یا ریزساختار خاص نیاز دارند، SPS انتخاب بهینه است؛ برای قطعات ساده با تیراژ بسیار بالا، پخت متعارف هنوز ارزانتر است.
سیکل کامل تولید قطعه SPS
پخت SPS فقط یک مرحله از مسیر تولید است. یک سیکل کامل شامل تهیه و آمادهسازی پودر، شکلدهی پودر (پرس مقدماتی یا پیششکلدهی)، بارگذاری در قالب و پخت SPS، و در نهایت ماشینکاری و پرداخت نهایی است. برای شکلدهی پیچیده پیش از پخت، میتوانید مقاله فناوری تزریق سرامیک (CIM) را بخوانید؛ در بسیاری از پروژهها، پیششکلدهی CIM و پخت نهایی SPS مکمل یکدیگرند.
برای آشنایی با سایر مسیرهای شکلدهی و تراکم، صفحه فناوریها گروه خط را ببینید.
گروه خط و خدمات SPS
گروه خط با بهرهگیری از کورههای SPS و بیش از یک دهه تجربه در پختهای دمای بالا، خدمات سنتز و پخت دمای بالا و طراحی و ساخت قطعات سرامیکی را برای کاربردهای صنعتی و پژوهشی ارائه میدهد.
سفارش ساخت قطعه با SPS: گروه خط خدمات ساخت انواع قطعات سرامیکی به روش SPS را ارائه میدهد — از انتخاب ماده و طراحی قالب تا پخت، ماشینکاری و کنترل کیفیت نهایی. برای بررسی پروژه خود تماس با ما را فراموش نکنید.
مطالعه بیشتر
گروه خط — شریک شما در ساخت قطعات سرامیکی دقیق، از پودر تا قطعه نهایی.
محصولات این مقاله
مواد و محصولاتی که مرتبط با آنچه خواندید هستند.
 Advanced Ceramics ویژه
قطعات تزریقی سرامیکی (CIM)
تولید قطعات سرامیکی پیچیده با دقت بالا و حجمهای بالا از طریق تزریق پودر
گروه خط فناوری تزریق پودر سرامیک (CIM) را برای تولید قطعات پیچیده با هندسههای درهمتنیده، دقت ابعادی بالا و تماس سطحی عالی توسعه داده است. این روش برای تولید انبوه قطعات کوچک تا متوسط با خواص مکانیکی و حرارتی برتر مناسب است.
 سرامیک ویژه
آلومینای آلفا (α-Al₂O₃)
پودر اکسید آلومینیوم آلفای با خلوص بالا — سه گرید خلوص، چهار بازه اندازه دانه
گروه خط پودر اکسید آلومینیوم آلفا (α-Al₂O₃) را در سه گرید خلوص (≥۹۹.۵٪، ≥۹۸٪، ≥۹۵٪) و چهار بازه اندازه دانه (<۸۰ میکرون، <۲۰ میکرون، <۵ میکرون و <۱ میکرون زیرمیکرونی/نانویی) عرضه میکند. آلومینا یک سرامیک مهندسی همهکاره است که در صنایع الکترونیک، ماشینآلات، پزشکی، آزمایشگاهی، سیستمهای دما بالا و قطعهسازی سرامیکی کاربرد دارد. ما تولید سفارشی لولهها، میلهها، صفحات، سابسترایتها، عایقها و قطعات ماشینکاری شده دقیق را پشتیبانی میکنیم.
 سرامیک ویژه
پودر زیرکونیای پایدارشده با ایتریا (YSZ)
پودر زیرکونیا با خلوص بالا پایدارشده با ایتریا — گرید تجاری KG-ZRO99-20
گروه خط پودر زیرکونیای پایدارشده با ایتریا (YSZ / Y-TZP) با خلوص بالا عرضه میکند. گرید تجاری شاخص KG-ZRO99-20 خلوص ≥۹۹.۵٪ با اندازه دانه کمتر از ۵ میکرون دارد. زیرکونیا یک سرامیک مهندسی چقرمه با استحکام بالا، مقاومت سایشی و پتانسیل پرداخت سطح عالی است که برای تیغهها، پیستونها، سوکتها، غلتکها، پینها و قطعات دقیق سفارشی در سیستمهای پزشکی، مصرفی، صنعتی و جریان سیال به کار میرود.
مقالات مرتبط
 مقالات
اکسید آلومینیم (آلومینا) و انواع آن: خواص، گریدها و کاربردها
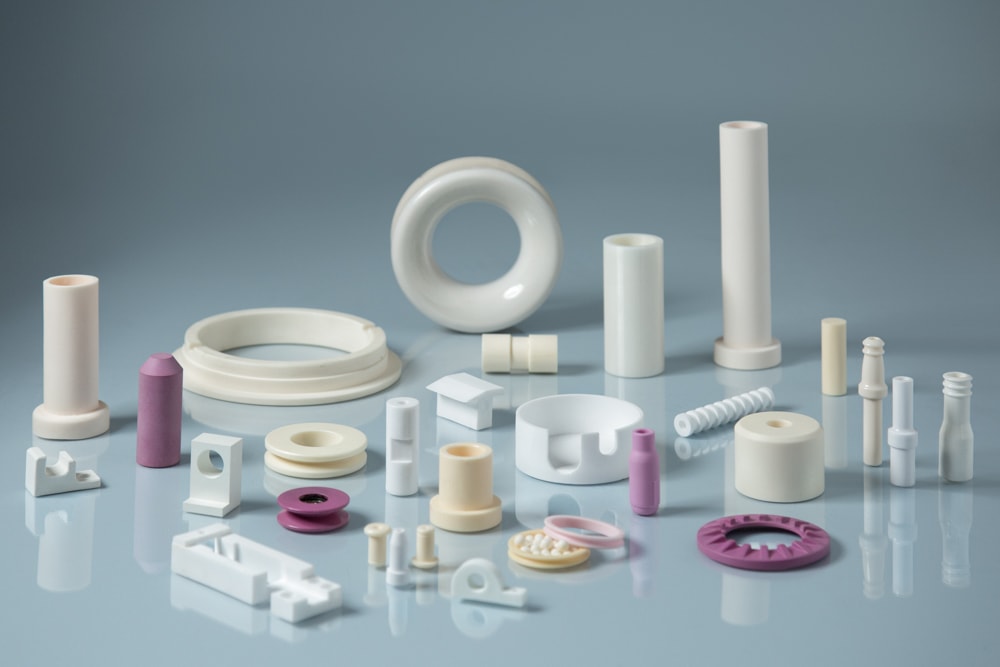
آلومینا (Al₂O₃) — فازهای کریستالین (آلومینای آلفا/کروندوم، گاما، تتا، دلتا، کاپا، اتا)، خواص (سختی ۹ موس، نقطه ذوب ۲۰۵۰°م، عایق حرارتی/الکتریکی عالی) و کاربردها — ساییدگی، نسوزها، عایق الکتریکی، ایمپلنت پزشکی، حامل کاتالیست، زره، قطعات ساییدگی. گریدها: ذوب، کلسیند، تابلار، فیوزد، واکنشپذیر.
 مقالات
تزریق تزریقی سرامیک (CIM): مرور جامع فنی
مرور جامع تزریق تزریقی سرامیک (CIM) — مواد (زیرکونیا، آلومینا، نیترید سیلیکون)، سیستمهای بایندر و دیبایندینگ، پارامترهای فرآیند، کنترل کیفیت و پیشگیری از نقص. مرجع ضروری برای مهندسان و دانشجویان در حوزه تولید سرامیکهای پیشرفته.
 مقالات
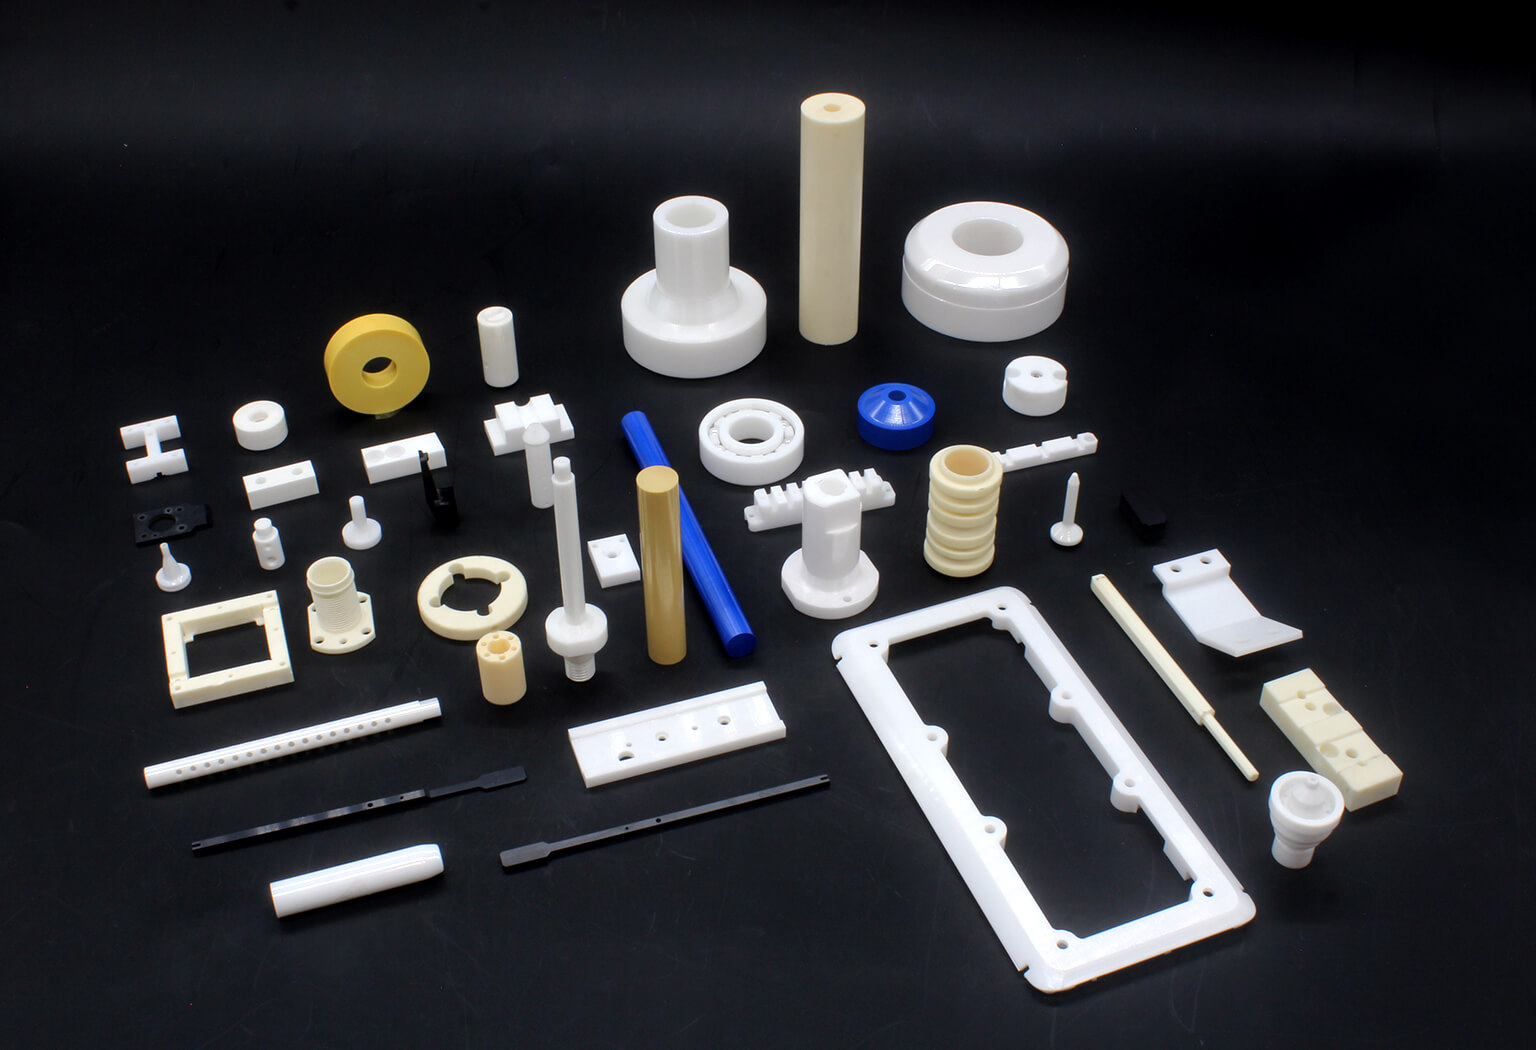
فناوری تزریق سرامیک: قابلیتها و کاربردها در بازارهای صنعتی
تکنولوژی تزریق سرامیک (CIM) قطعات پیچیده با دقت بالا و خواص حرارتی، مکانیکی و الکتریکی برتر تولید میکند. کاربردها:self خودروسازی، پزشکی، الکترونیک، هوافضا و انرژی را پوشش میدهد. گروه خط راهحلهای کامل CIM از طراحی تا تولید ارائه میدهد.