ساخت قطعه سرامیکی مهندسی پیشرفته سفارشی
راهنمای ساخت قطعه سرامیکی سفارشی: انتخاب آلومینا، زیرکونیا یا کاربید سیلیسیم، روشهای شکلدهی، کنترل تلرانس و پخت، چکلیست سفارش و پاسخ به پرسش خریداران صنعتی.
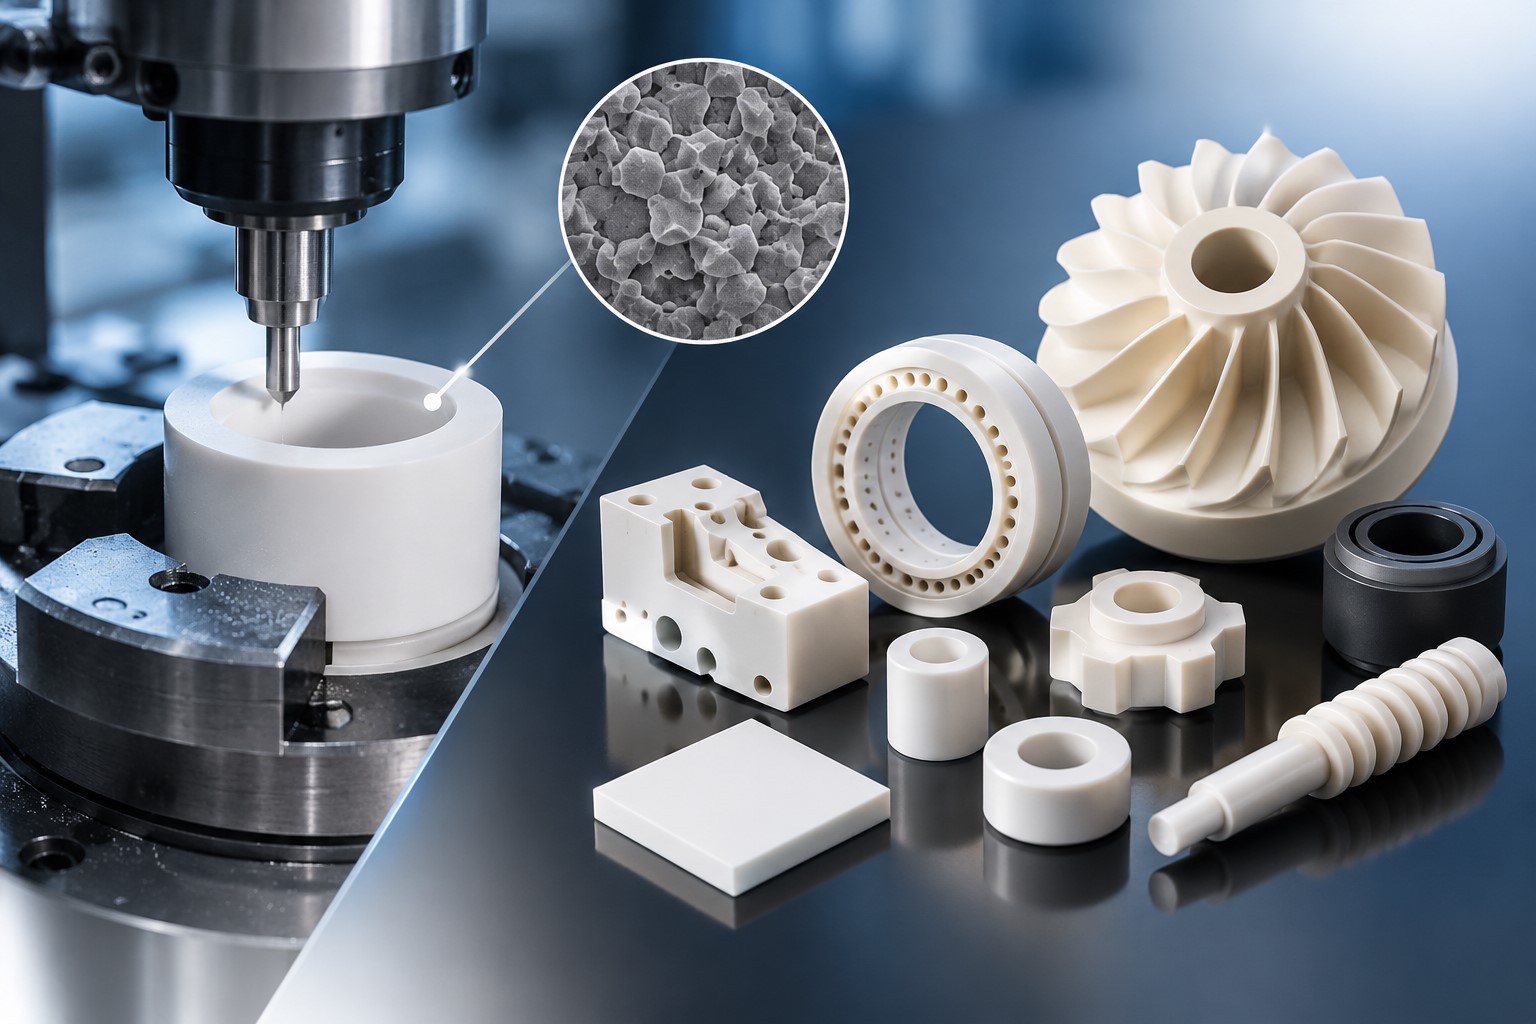
ساخت قطعه سرامیکی سفارشی با انتخاب ماده آغاز نمیشود؛ با شرایط کاری قطعه آغاز میشود: دما، بار، سایش، محیط شیمیایی و محدودیت ابعادی. سرامیکهای مهندسی اینجا از فلزات و پلیمرها جدا میشوند: سختی و پایداری حرارتی بالا دارند، اما ترد هستند و رفتارشان در پخت، تلرانس و طراحی قالب باید از پیش محاسبه شود. در این راهنما مسیر کامل ساخت قطعه سرامیکی مهندسی بررسی میشود — از انتخاب آلومینا، زیرکونیا یا کاربید سیلیسیم تا شکلدهی، پخت، ماشینکاری و کنترل کیفیت — همراه با اطلاعاتی که برای سفارش دقیق و بدون دوبارهکاری لازم است. هر تصمیم در این زنجیره بر عمر قطعه اثر میگذارد.
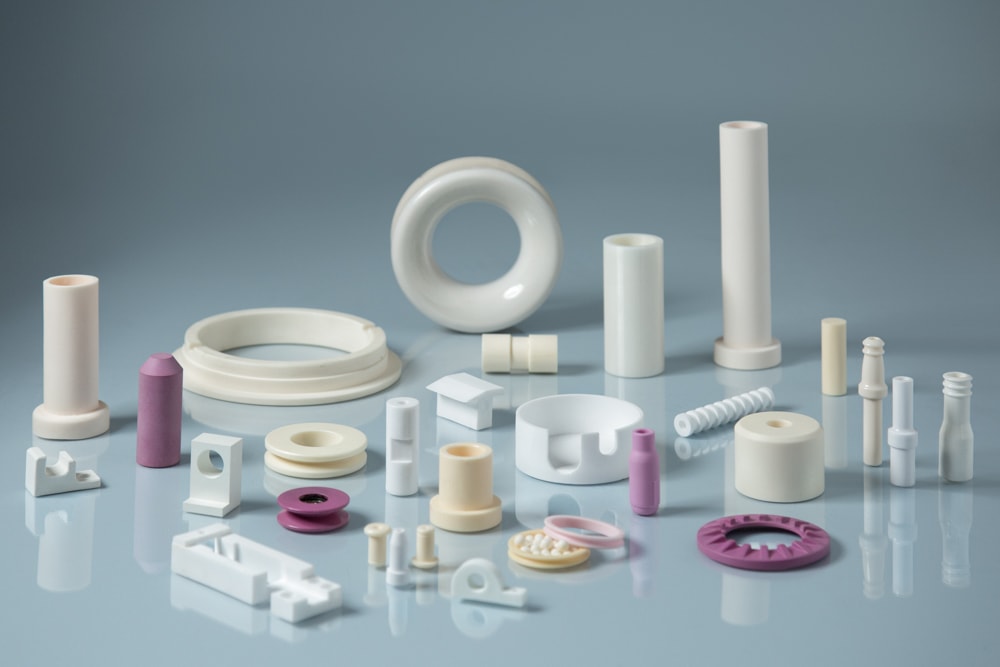
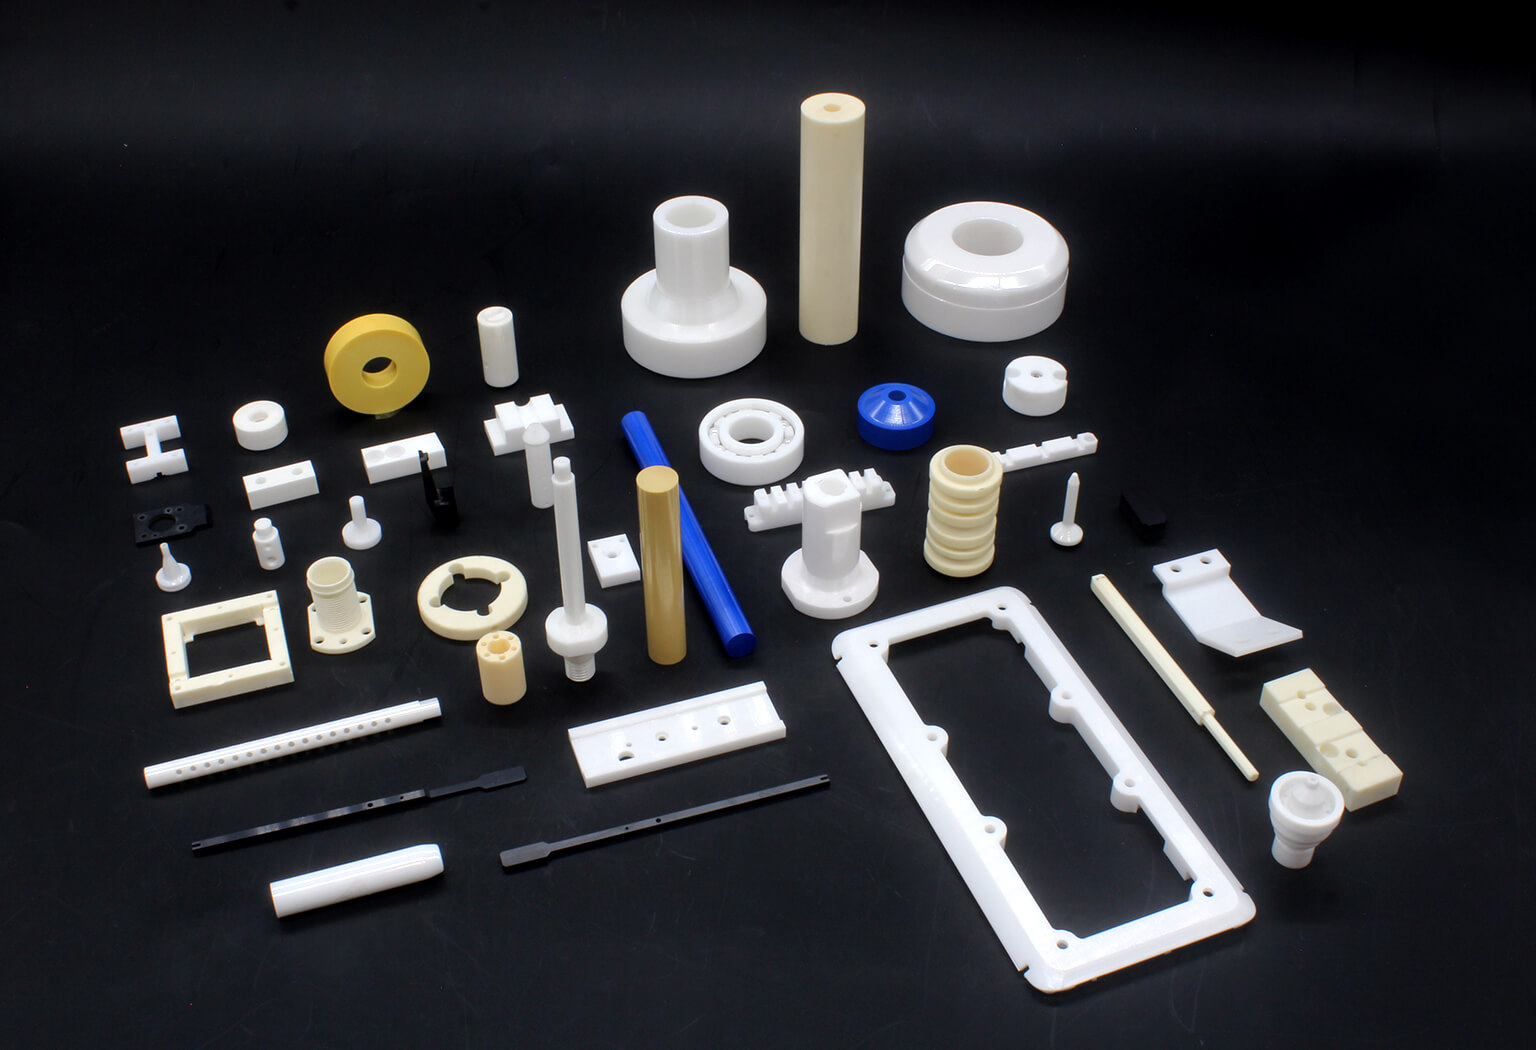
پاسخ کوتاه: ساخت قطعه سرامیکی مهندسی سفارشی، تبدیل پودر سرامیکی خالص به قطعهای با هندسه، تلرانس و خواص مشخص است. این فرایند شامل انتخاب ماده، شکلدهی بدنه سبز، پخت در دمای بالا، ماشینکاری الماسی و کنترل کیفیت ابعادی و ریزساختاری است. نتیجه، قطعهای مقاوم به سایش، حرارت و خوردگی برای شرایطی است که فلز یا پلیمر دوام نمیآورد.
فهرست مطالب
- قطعه سرامیکی مهندسی چیست و چه کاربردهایی دارد؟
- انواع مواد سرامیکی مهندسی و انتخاب آنها
- مراحل ساخت قطعه سرامیکی از پودر تا تحویل
- روشهای شکلدهی سرامیک: مقایسه مزایا و معایب
- عوامل مؤثر بر دقت ابعادی و کیفیت قطعه
- چکلیست انتخاب ماده و روش ساخت
- اطلاعات لازم برای سفارش قطعه سرامیکی
- پرسشهای متداول درباره ساخت قطعه سرامیکی
- جمعبندی
قطعه سرامیکی مهندسی چیست و چه کاربردهایی دارد؟
سرامیک مهندسی، مادهای معدنی و غیرفلزی است که با پودرهای خالص ساخته میشود و ریزساختار آن در پخت تعیین میشود. تفاوت آن با سرامیک سنتی در خلوص، یکنواختی و تکرارپذیری است: تخلخل، اندازه دانه و فازهای مرزی کنترل میشوند تا قطعه در شرایط سخت عملکرد قابل پیشبینی داشته باشد. به همین دلیل، قطعات سرامیکی پیشرفته در صنایعی به کار میروند که فلز سریع فرسوده میشود یا پلیمر در دمای بالا تغییر شکل میدهد.
- سایش و اصطکاک: نازل سندبلاست، آببند مکانیکی، غلتک و راهنمای نخ، تیغه برش. مقاله قطعات سرامیکی نساجی این کاربردها را شرح میدهد.
- دمای بالا و شوک حرارتی: نازل مشعل، بوته، قالب ریختهگری، عایق کوره و قطعات موتور.
- محیط خورنده: پمپ شیمیایی، شیر کنترل، آببند پتروشیمی و قطعات تماس با اسید.
- الکتریکی و پزشکی: عایق ولتاژ بالا، زیرپایه مدار، سنسور پیزوالکتریک، ایمپلنت، کراون و ابزار جراحی.
در صنعت فولاد نیز سرامیک جایگزین بخشی از قطعات فلزی شده است؛ جزئیات در مقاله کاربرد قطعات سرامیکی در صنعت فولاد و آهن آمده است.
انواع مواد سرامیکی مهندسی و انتخاب آنها
هیچ مادهای برای همه کاربردها بهترین نیست. انتخاب ماده بر پایه چهار متغیر است: دمای کاری، نوع بار (سایشی، ضربهای یا خستگی)، محیط شیمیایی و هزینه.
| ماده | ویژگی کلیدی | دمای کاربرد پیوسته (تقریبی) | کاربرد نمونه |
|---|---|---|---|
| آلومینا (Al₂O₃) | سختی و مقاومت سایشی بالا، عایق الکتریکی، هزینه متعادل | تا حدود ۱۵۰۰–۱۷۰۰ °C | آببند مکانیکی، عایق، غلتک نساجی، زیرپایه الکترونیکی |
| زیرکونیا (ZrO₂، معمولاً Y-TZP) | چقرمگی شکست بالا و مقاومت به ضربه بهتر از سایر اکسیدها | تا حدود ۱۰۰۰ °C | ابزار برش، قطعات سایشی، ایمپلنت، پین و بوش |
| کاربید سیلیسیم (SiC) | رسانایی حرارتی بالا، مقاومت شوک حرارتی و سایش عالی | تا حدود ۱۶۰۰–۱۷۵۰ °C در هوا | نازل مشعل، مبدل حرارتی، آببند، زره |
| نیترید سیلیسیم (Si₃N₄) | استحکام و چقرمگی خوب، مقاومت شوک حرارتی بالا، وزن کم | تا حدود ۱۲۰۰–۱۴۰۰ °C | بلبرینگ سرامیکی، غلتک، قطعات موتور |
| کوردیریت (Mg₂Al₄Si₅O₁₈) | ضریب انبساط حرارتی بسیار پایین، عایق حرارتی | تا حدود ۱۲۰۰–۱۳۰۰ °C | نگهدارنده کوره، بستر کاتالیست، قطعات ضدشوک |
دمای کاربرد پیوسته با دمای کوتاهمدت یکی نیست؛ بخار آب، سرباره یا فلز مذاب میتواند سقف مجاز را بهشدت کاهش دهد. برای مرور علمیتر، advanced ceramic materials overview را ببینید.
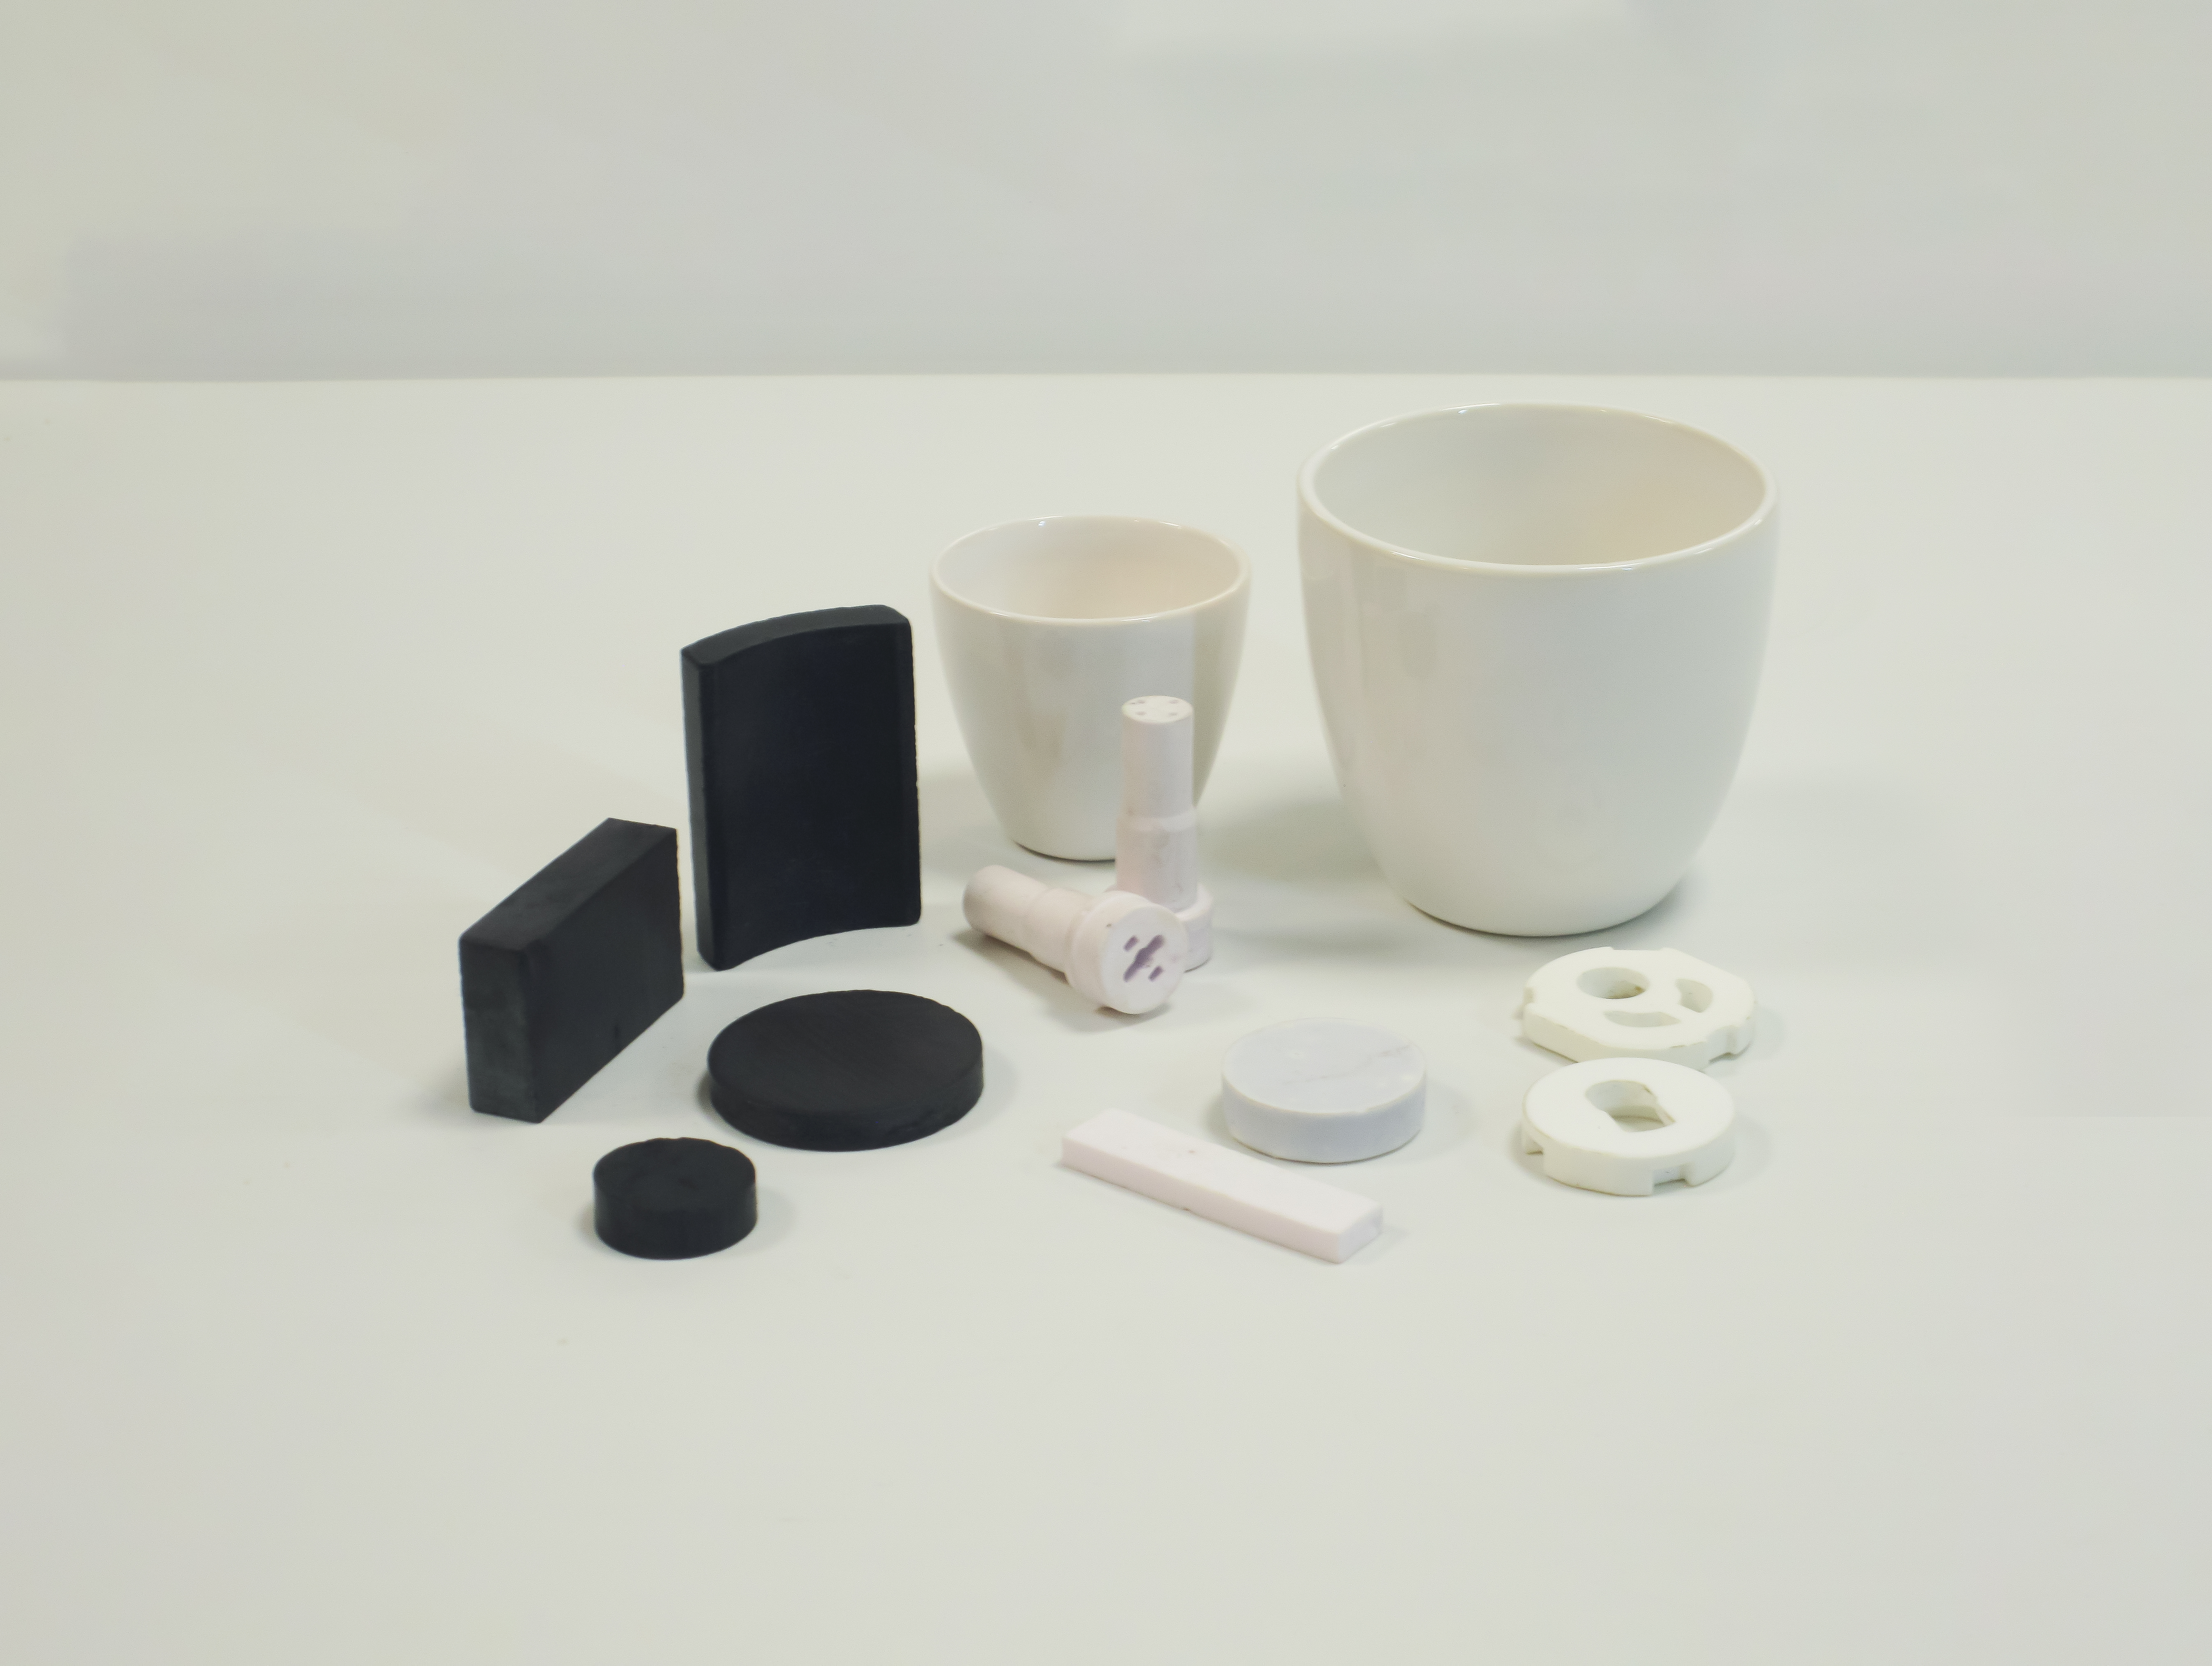
جدول خواص بهتنهایی کافی نیست؛ باید دانست قطعه در برابر چه مکانیزمی شکست میخورد: سایش، خوردگی، شوک حرارتی یا خستگی. در بار ضربهای زیرکونیا بر آلومینا ترجیح دارد؛ در سایش خالص و دمای بالا، آلومینای ریزدانه یا SiC بهتر است. اگر شرایط پیچیده است، مشاوره فنی پیش از ساخت از انتخاب پرهزینه جلوگیری میکند.
مراحل ساخت قطعه سرامیکی از پودر تا تحویل
منطق تولید در کارخانههای مختلف یکسان است: از پودر همگن به بدنه سبز، و از بدنه سبز به قطعه متراکم و ماشینکاریشده.
- آمادهسازی پودر: کنترل خلوص، اندازه و توزیع ذرات. آگلومره یا ناخالصی فلزی در این مرحله بعداً به تخلخل و ترک منجر میشود.
- مخلوطسازی و تهیه دوغاب یا خوراک: افزودن حلال، پراکندهساز، چسب و روانکننده به نسبت دقیق. یکنواختی این مرحله بر انقباض و استحکام اثر میگذارد؛ ceramic slurry and spray drying در تولید پودر قابل پرس نقش کلیدی دارد.
- شکلدهی: انتخاب روش بر اساس هندسه، تیراژ و تلرانس. شش روش اصلی در بخش بعدی مقایسه شدهاند.
- خشککردن و ماشینکاری بدنه سبز: حذف رطوبت با نرخ کنترلشده برای جلوگیری از ترک، و ماشینکاری ملایم ویژگیهایی که پس از پخت پرهزینهاند.
- حذف چسب و پیشپخت: سوزاندن آرام مواد آلی با نرخ گرمایش کند تا گازهای حاصل بدنه را نشکافند.
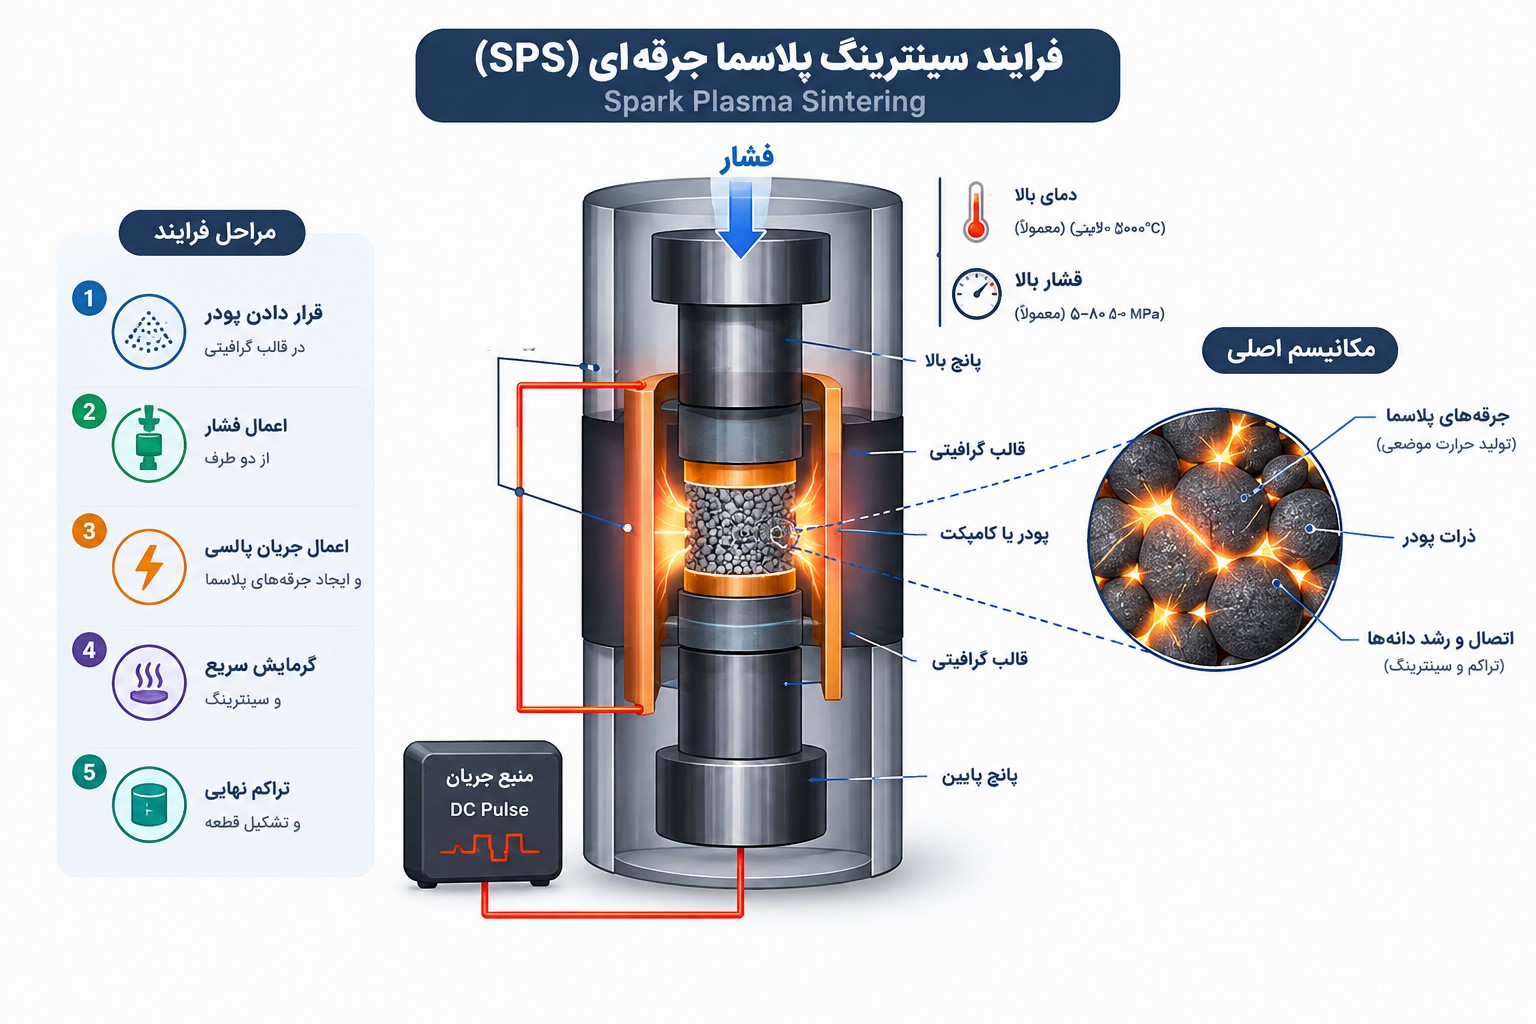
- پخت (سینترینگ): تراکم قطعه با نفوذ اتمی در دمای بالا. sintering of ceramics تخلخل را میبندد و ریزساختار نهایی را میسازد.
- ماشینکاری و پرداخت: سنگزنی الماسی، لیپینگ و پالیش. سرامیک پس از پخت فقط با ابزار الماسی و نرخ برداشت کنترلشده ماشینکاری میشود.
- کنترل کیفیت: اندازهگیری ابعادی، آزمون دانسیته، بازرسی ریزساختار و در کاربردهای حساس، آزمون مکانیکی یا نفوذ مایع.
روشهای شکلدهی سرامیک: مقایسه مزایا و معایب
پرس تکمحوره
پودر خشک یا کمی مرطوب در قالب فولادی تحت فشار محوری پرس میشود؛ مناسب دیسک، حلقه و بلوک.
- مزایا: چرخه سریع، قالب ارزان، تکرارپذیری خوب در تیراژ متوسط تا بالا.
- محدودیتها: دانسیته نایکنواخت در قطعات ضخیم، هندسه محدود و نیاز به ماشینکاری.
پرس ایزواستاتیک سرد (CIP)
پودر در کیسه الاستومری قرار میگیرد و از همه طرف تحت فشار سیال فشرده میشود.
- مزایا: دانسیته یکنواخت، مناسب قطعات بزرگ و بلند، اعوجاج کم در پخت.
- محدودیتها: تلرانس اولیه ضعیفتر، ماشینکاری بیشتر و سرعت پایینتر.
ریختهگری دوغابی
دوغاب سرامیکی در قالب گچی ریخته میشود و آب از دیواره متخلخل خارج میگردد.
- مزایا: مناسب اشکال پیچیده و توخالی، بدون پرس گرانقیمت، امکان ساخت قطعات بزرگ.
- محدودیتها: زمان تولید طولانی، استحکام بدنه سبز پایین و حساسیت به دوغاب.
اکستروژن
خمیر سرامیکی از یک دای عبور میکند و مقطع ثابت تولید میشود.
- مزایا: تولید پیوسته و اقتصادی مقاطع طولانی مانند میله، لوله و پروفیل.
- محدودیتها: محدود به مقطع ثابت، بدون حفره بسته و نیاز به خشککردن کنترلشده.
قالبگیری تزریقی سرامیک (CIM)
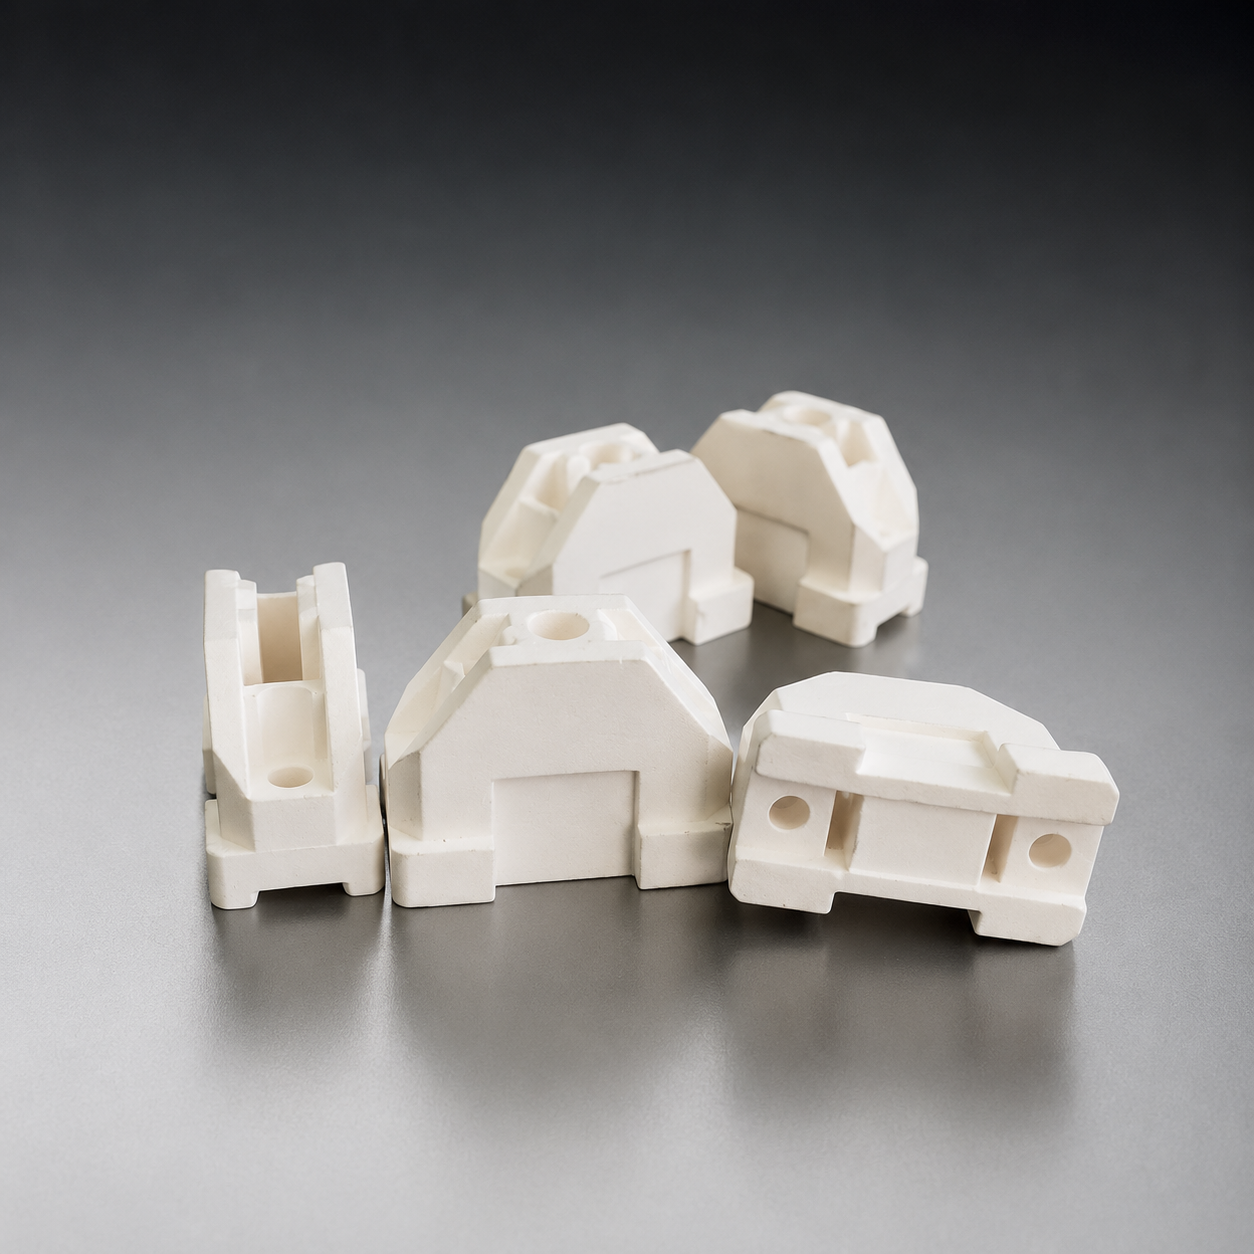
پودر سرامیکی با چسب ترموپلاستیک مخلوط و با فشار بالا به قالب تزریق میشود؛ روشی برای هندسههای پیچیده و تیراژ بالا.
- مزایا: آزادی طراحی بالا، تلرانس خوب بدون ماشینکاری ثانویه، تکرارپذیری و سطح صاف.
- محدودیتها: قالب اولیه گران، حذف چسب کنترلشده و محدودیت ابعاد و وزن.
جزئیات فنی در مقاله فناوری تزریق سرامیک و صفحه قطعات تزریقی سرامیکی آمده است.
پرینت سهبعدی سرامیک
پودر سرامیکی به شکل خمیر، دوغاب یا رشته چسبدار لایهبهلایه ساخته میشود و سپس پخت میگیرد.
- مزایا: هندسه آزاد و نمونهسازی سریع، مناسب قطعات یکتا و پروتوتایپ.
- محدودیتها: هزینه واحد بالا، تخلخل بیشتر، سطح زبرتر و تکرارپذیری دشوار در تیراژ بالا.
عوامل مؤثر بر دقت ابعادی و کیفیت قطعه
انقباض پخت
همه سرامیکها هنگام پخت منقبض میشوند؛ انقباض خطی معمولاً ۱۲ تا ۲۰ درصد و وابسته به ماده، روش شکلدهی و دانسیته بدنه سبز است. قالب و نقشه باید با احتساب این انقباض طراحی شوند؛ انقباض نایکنواخت در جهات مختلف به اعوجاج منجر میشود.
تلرانس و ماشینکاری
قطعه پختشده معمولاً ±۰٫۵ تا ±۱ درصد ابعاد را نگه میدارد؛ با ماشینکاری الماسی میتوان به ±۰٫۰۱ تا ±۰٫۰۵ میلیمتر و در قطعات کوچک به مرزهای تنگتر رسید. تحمیل تلرانس تنگ بدون نیاز عملکردی هزینه را چند برابر میکند؛ بررسی نقشه قطعه با تیم فنی تلرانسهای غیرضروری را حذف میکند.
دمای پخت و اتمسفر
دمای پخت، دانسیته و اندازه دانه را همزمان کنترل میکند: دمای کم تخلخل باقی میگذارد و دمای زیاد دانهها را درشت میکند. اکسیدها معمولاً در هوا و کاربیدها و نیتریدها در خلأ یا گاز خنثی پخت میشوند؛ آلودگی اکسیژن در SiC یا Si₃N₄ فاز مرزی را تخریب میکند.
یکنواختی دانسیته و ریزساختار
اختلاف دانسیته بین مرکز و سطح، در پخت به اختلاف انقباض و ترک منجر میشود. توزیع یکنواخت پودر، فشار یکنواخت و نرخ گرمایش کنترلشده سه اهرم اصلی ریزساختار یکدست هستند.
چکلیست انتخاب ماده و روش ساخت
پیش از سفارش، این پرسشها را پاسخ دهید؛ پاسخهای نامشخص، نقطه شروع گفتگو با تیم فنی است.
| پرسش | چرا مهم است |
|---|---|
| دمای کاری پیوسته و بیشینه چقدر است؟ | تعیین خانواده ماده و سقف دمای مجاز |
| مکانیزم غالب شکست چیست: سایش، ضربه، خوردگی یا خستگی؟ | انتخاب بین آلومینا، زیرکونیا، SiC و Si₃N₄ |
| محیط شیمیایی چیست؟ اسید، باز، فلز مذاب یا بخار؟ | تعیین مقاومت شیمیایی و اتمسفر پخت |
| هندسه چقدر پیچیده است و تیراژ سالانه چقدر است؟ | انتخاب بین پرس، CIM، ریختهگری و پرینت |
| تلرانس واقعاً مورد نیاز چقدر است؟ | کنترل هزینه ماشینکاری |
| آیا قطعه با فلز مونتاژ میشود؟ | تطابق ضریب انبساط حرارتی و طراحی اتصال |
اشتباهات رایج در سفارش قطعه سرامیکی
- انتخاب ماده فقط از جدول خواص: عدد سختی بدون توجه به محیط کاری گمراهکننده است.
- نادیده گرفتن انقباض پخت: نقشه بدون احتساب انقباض، در ابعاد نهایی شکست میخورد.
- تلرانس تنگ بیدلیل: تلرانس زیر ±۰٫۰۱ میلیمتر هزینه ماشینکاری را بهشدت بالا میبرد.
- مشخص نکردن پرداخت سطح: Ra باید از ابتدا تعیین شود؛ افزودن آن در پایان دوبارهکاری میخواهد.
- فراموش کردن شرایط مونتاژ: اختلاف انبساط حرارتی سرامیک و فلز منبع ترک است.
- سفارش بدون نمونه اولیه: برای هندسه جدید، آزمون ابعادی نمونه پیش از تولید انبوه ریسک را کم میکند.
اطلاعات لازم برای سفارش قطعه سرامیکی
برای دریافت پیشنهاد دقیق و قابل اجرا، این موارد را آماده کنید:
- نقشه دوبعدی و مدل سهبعدی: با ابعاد، تلرانسها، GD&T و مرجعهای اندازهگیری.
- ماده یا الزامات عملکردی: اگر ماده مشخص نیست، شرایط کاری را بنویسید.
- دمای کاری، چرخه حرارتی و محیط شیمیایی: پیوسته، بیشینه، نرخ تغییر دما و نوع ماده خورنده.
- بار مکانیکی: جهت، مقدار و نوع (استاتیک، ضربه، خستگی).
- تیراژ و پرداخت سطح: تعداد نمونه، حجم سالانه، Ra و ویژگیهای ویژه.
- شرایط اتصال: نوع مونتاژ با فلز یا سرامیک دیگر.
پیش از سفارش چه چیزهایی آماده کنیم؟ نقشه یا مدل سهبعدی، ماده یا شرایط کاری، دمای کاری، محیط شیمیایی، تلرانسهای واقعاً لازم و تیراژ. موارد نامشخص را در گفتگو روشن کنید؛ تصمیمگیری پس از ساخت قالب هزینهبر است. برای برآورد هزینه ساخت و بررسی امکانسنجی، همین اطلاعات اولیه کافی است.
پرسشهای متداول درباره ساخت قطعه سرامیکی
حداقل تعداد سفارش چقدر است؟
به روش ساخت بستگی دارد. قطعات پرس و ماشینکاری حتی در تکقطعه هم ممکن است؛ اما در CIM و پرینت سهبعدی، هزینه قالب در تیراژ پایین غالب است. نقطه اقتصادی معمولاً از چند صد تا چند هزار قطعه شروع میشود و به پیچیدگی هندسه هم بستگی دارد.
تفاوت آلومینا و زیرکونیا چیست؟
آلومینا سختی و مقاومت سایشی بالاتر و هزینه کمتری دارد؛ زیرکونیا چقرمگی و مقاومت به ضربه بهتری دارد. در بار ضربهای یا خستگی زیرکونیا بهتر است؛ در سایش خالص و دمای بالا، آلومینا یا SiC ترجیح دارد. بنابراین انتخاب باید بر اساس نوع بار انجام شود.
چرا قطعه سرامیکی پس از پخت کوچک میشود؟
در پخت، تخلخل بین ذرات بسته میشود و قطعه متراکمتر میگردد؛ همین تراکم کاهش ابعاد ایجاد میکند. مقدار انقباض به ماده، روش شکلدهی و دانسیته بدنه سبز بستگی دارد و معمولاً ۱۲ تا ۲۰ درصد خطی است. قالب باید با همین ضریب طراحی شود.
چه تلرانسی در قطعات سرامیکی قابل دستیابی است؟
قطعه پختشده معمولاً ±۰٫۵ تا ±۱ درصد ابعاد را نگه میدارد. با ماشینکاری الماسی میتوان به ±۰٫۰۱ تا ±۰٫۰۵ میلیمتر و در قطعات کوچک به دقت بالاتر رسید. تلرانس تنگتر هزینه و زمان بیشتری میخواهد و باید با نیاز عملکردی توجیه شود.
آیا میتوان بدون نقشه سفارش داد؟
برای قطعات ساده گاهی نمونه فیزیکی کافی است؛ اما برای قطعات مهندسی، نقشه یا مدل سهبعدی ضروری است. بدون نقشه، تلرانس و مرجع اندازهگیری مشخص نیست و احتمال دوبارهکاری بالا میرود.
زمان تحویل قطعه سرامیکی چقدر است؟
به روش و پیچیدگی بستگی دارد. نمونه پرس و ماشینکاری معمولاً چند هفته و CIM شامل ساخت قالب چند هفته تا چند ماه است. تولید انبوه پس از تأیید نمونه و بر اساس تیراژ برنامهریزی میشود و زمان تأمین ماده اولیه نیز در تحویل اثر دارد.
جمعبندی
ساخت قطعه سرامیکی مهندسی سفارشی یک زنجیره تصمیم است، نه یک انتخاب مواد. انتخاب ماده، روش شکلدهی، طراحی قالب، کنترل انقباض، پخت و ماشینکاری هر یک در هزینه و عملکرد نهایی سهم دارند. بررسی زودتر این زنجیره، شانس رسیدن به قطعهای قابل تکرار را بیشتر میکند.
اگر قطعهای با شرایط کاری دشوار دارید — دمای بالا، سایش شدید یا محیط خورنده — پیش از نهاییسازی طراحی، گفتگو با تیم فنی میتواند مسیر کوتاهتری نشان دهد. گفتگو با تیم فنی و مرور فناوریهای گروه خط نقطه شروع مناسبی است.
منبع علمی
گروه خط — از انتخاب ماده تا قطعه نهایی سرامیکی، در یک زنجیره مهندسی.
محصولات این مقاله
مواد و محصولاتی که مرتبط با آنچه خواندید هستند.
 سرامیک
آلومینای آلفا (α-Al₂O₃)
پودر اکسید آلومینیوم آلفای با خلوص بالا — سه گرید خلوص، چهار بازه اندازه دانه
گروه خط پودر اکسید آلومینیوم آلفا (α-Al₂O₃) را در سه گرید خلوص (≥۹۹.۵٪، ≥۹۸٪، ≥۹۵٪) و چهار بازه اندازه دانه (<۸۰ میکرون، <۲۰ میکرون، <۵ میکرون و <۱ میکرون زیرمیکرونی/نانویی) عرضه میکند. آلومینا یک سرامیک مهندسی همهکاره است که در صنایع الکترونیک، ماشینآلات، پزشکی، آزمایشگاهی، سیستمهای دما بالا و قطعهسازی سرامیکی کاربرد دارد. ما تولید سفارشی لولهها، میلهها، صفحات، سابسترایتها، عایقها و قطعات ماشینکاری شده دقیق را پشتیبانی میکنیم.
 سرامیک
پودر زیرکونیای پایدارشده با ایتریا (YSZ)
پودر زیرکونیا با خلوص بالا پایدارشده با ایتریا — گرید تجاری KG-ZRO99-20
گروه خط پودر زیرکونیای پایدارشده با ایتریا (YSZ / Y-TZP) با خلوص بالا عرضه میکند. گرید تجاری شاخص KG-ZRO99-20 خلوص ≥۹۹.۵٪ با اندازه دانه کمتر از ۵ میکرون دارد. زیرکونیا یک سرامیک مهندسی چقرمه با استحکام بالا، مقاومت سایشی و پتانسیل پرداخت سطح عالی است که برای تیغهها، پیستونها، سوکتها، غلتکها، پینها و قطعات دقیق سفارشی در سیستمهای پزشکی، مصرفی، صنعتی و جریان سیال به کار میرود.
 Advanced Ceramics
قطعات تزریقی سرامیکی (CIM)
تولید قطعات سرامیکی پیچیده با دقت بالا و حجمهای بالا از طریق تزریق پودر
گروه خط فناوری تزریق پودر سرامیک (CIM) را برای تولید قطعات پیچیده با هندسههای درهمتنیده، دقت ابعادی بالا و تماس سطحی عالی توسعه داده است. این روش برای تولید انبوه قطعات کوچک تا متوسط با خواص مکانیکی و حرارتی برتر مناسب است.
مقالات مرتبط
 مقالات
اکسید آلومینیم (آلومینا) و انواع آن: خواص، گریدها و کاربردها
آلومینا (Al₂O₃) — فازهای کریستالین (آلومینای آلفا/کروندوم، گاما، تتا، دلتا، کاپا، اتا)، خواص (سختی ۹ موس، نقطه ذوب ۲۰۵۰°م، عایق حرارتی/الکتریکی عالی) و کاربردها — ساییدگی، نسوزها، عایق الکتریکی، ایمپلنت پزشکی، حامل کاتالیست، زره، قطعات ساییدگی. گریدها: ذوب، کلسیند، تابلار، فیوزد، واکنشپذیر.
 مقالات
تزریق تزریقی سرامیک (CIM): مرور جامع فنی
مرور جامع تزریق تزریقی سرامیک (CIM) — مواد (زیرکونیا، آلومینا، نیترید سیلیکون)، سیستمهای بایندر و دیبایندینگ، پارامترهای فرآیند، کنترل کیفیت و پیشگیری از نقص. مرجع ضروری برای مهندسان و دانشجویان در حوزه تولید سرامیکهای پیشرفته.
 مقالات
فناوری تزریق سرامیک: قابلیتها و کاربردها در بازارهای صنعتی
تکنولوژی تزریق سرامیک (CIM) قطعات پیچیده با دقت بالا و خواص حرارتی، مکانیکی و الکتریکی برتر تولید میکند. کاربردها:self خودروسازی، پزشکی، الکترونیک، هوافضا و انرژی را پوشش میدهد. گروه خط راهحلهای کامل CIM از طراحی تا تولید ارائه میدهد.