ساخت قطعات سرامیک صنعتی: راهنمای خرید و سفارش
راهنمای خرید قطعات سرامیک صنعتی: معیار انتخاب ماده، روشهای شکلدهی، اقتصاد تلرانس، چکلیست سفارش و پاسخ به پرسش خریداران صنعتی.
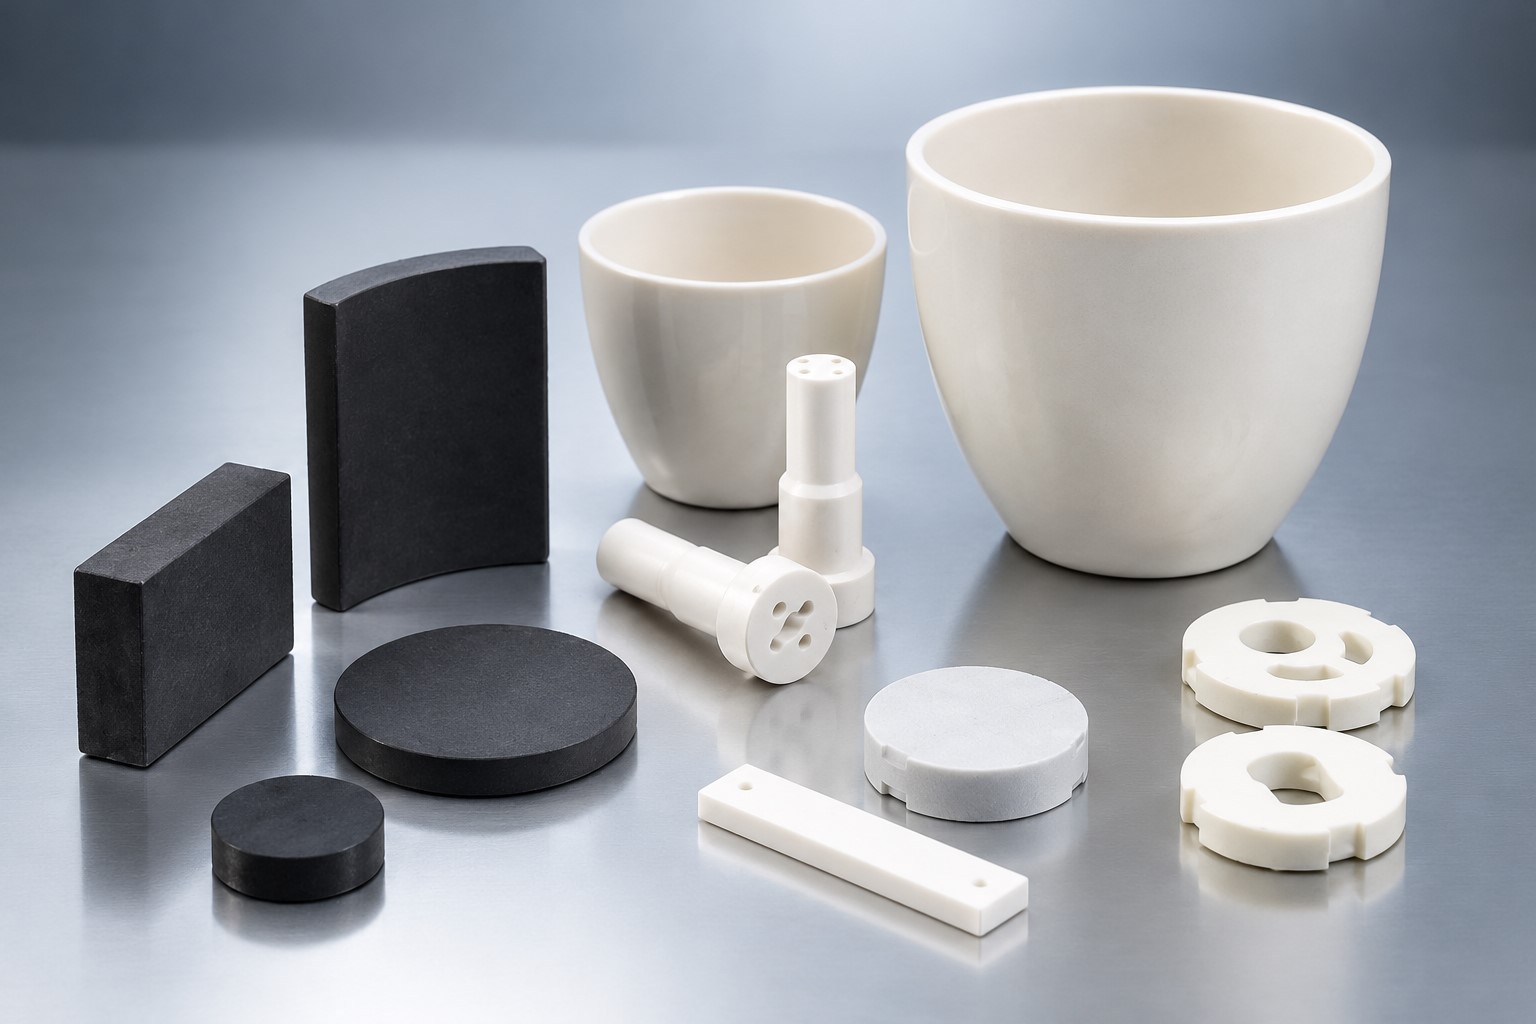
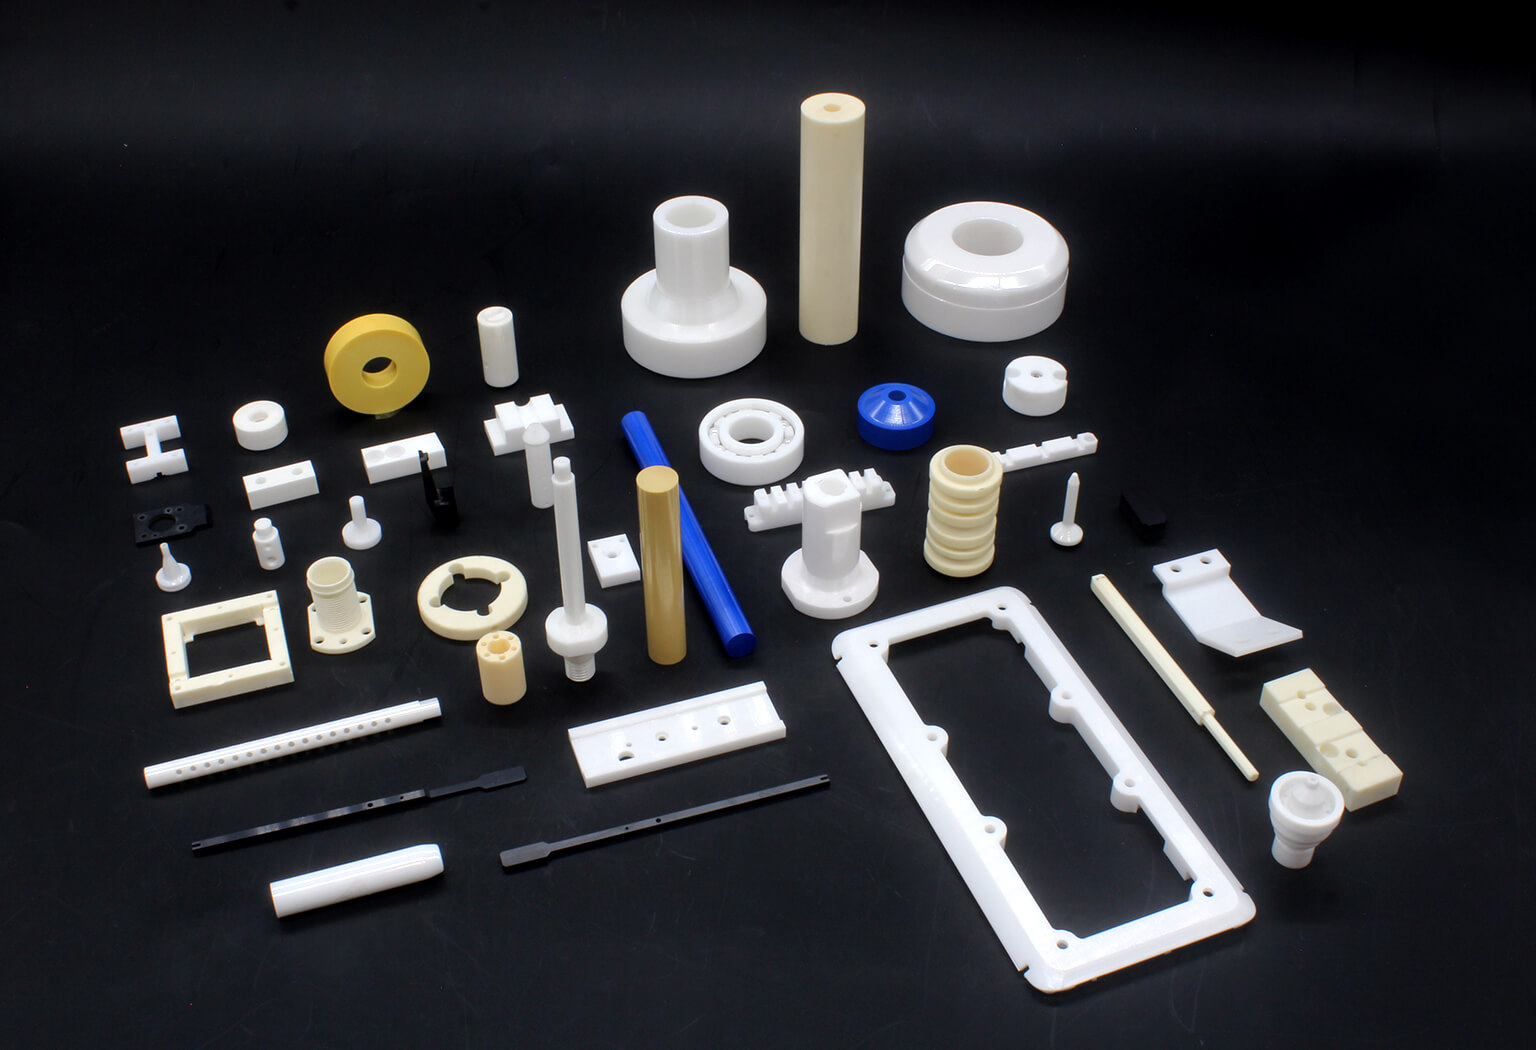
ساخت قطعات سرامیک صنعتی را میتوان ساده توصیف کرد، اما خرید درست آن دشوار است. ممکن است قطعهای دقیقاً مطابق نقشه ساخته شود و در کارکرد شکست بخورد، چون ماده، روش شکلدهی و طرح تلرانس برای راحتی خط تولید انتخاب شدهاند، نه بر پایه شرایط کاری. خریدارانی که این کار را درست انجام میدهند، خرید را یک مسئله مشخصات میبینند: ابتدا شرایط کاری قطعه را تعریف میکنند و سپس میگذارند هندسه، تیراژ و هزینه، روش ساخت را تعیین کنند. این راهنما برای مهندسان خرید و طراحی نوشته شده است، نه برای اپراتور کوره، و روی تصمیمهایی تمرکز دارد که قیمت، زمان تحویل و عمر قطعه را جابهجا میکنند. در هر جا که لازم باشد، به مطالب فنی عمیقتری که پیشتر در همین سایت منتشر شدهاند لینک میدهیم.
بهطور خلاصه: ساخت قطعات سرامیک صنعتی، مسیر صنعتی تبدیل پودر سرامیکی خالص به قطعهای نهایی و ابعاددار است. انتخاب ماده، روش شکلدهی، ضریب انقباض، پروفیل پخت و پرداخت الماسی با هم مشخص میشوند، چون هر یک دیگری را محدود میکند. نتیجه، قطعهای مقاوم به سایش، پایدار در حرارت و خنثی در برابر مواد شیمیایی برای شرایطی است که قطعات فلزی یا پلیمری زود از کار میافتند.
فهرست مطالب
- قطعه سرامیک صنعتی چیست و کجا بهصرفه است؟
- انتخاب بین آلومینا، زیرکونیا، SiC، Si₃N₄ و کوردیریت
- توالی تولید: هر مرحله چه چیزی را تثبیت میکند
- تطبیق روش شکلدهی با قطعه
- چهار متغیری که تطابق قطعه را تعیین میکنند
- چکلیست مشخصات و جاهایی که سفارشها اشتباه میشوند
- تأمینکننده برای قیمتدهی به چه چیزهایی نیاز دارد
- پرسشهای متداول
- جمعبندی
قطعه سرامیک صنعتی چیست و کجا بهصرفه است؟
مرز جدایی، کنترل ریزساختار است. سرامیک سنتی و سرامیک صنعتی یک شیمی دارند اما یک مشخصات ندارند: قطعه صنعتی از پودر دانهبندیشده ساخته میشود تا تخلخل، اندازه دانه و شیمی مرز دانه از بچ به بچ تکرارپذیر بماند. همین تکرارپذیری، خودِ محصول است. به همین دلیل مهندس میتواند قول بدهد که یک آببند تا دوره سرویس بعدی دوام میآورد یا عایقی ولتاژ را نگه میدارد، بدون آزمون مخرب روی هر قطعه. نتیجه عملی این است که قطعات سرامیکی پیشرفته بر پایه مکانیزم شکستشان خریداری میشوند، نه بر پایه برگه مشخصات.
تقاضای صنعتی در پنج نوع وظیفه متمرکز میشود:
- سایش در جریان: لاینر پمپ دوغاب، نوک هیدروسیکلون، نازل سندبلاست و صفحههای ضدسایش انتقال مواد.
- چرخه حرارتی: نگهدارنده کوره، اجزای مشعل، غلاف ترموکوپل و ابزار مجاور جوشکاری.
- حمله شیمیایی: تریم شیر، سطوح آببند و اجزای دوزینگ در محیطهای خورنده.
- وظیفه الکتریکی: عایق پایهدار، زیرپایه، عناصر پیزوالکتریک و گذرگاههای خلأ.
- وظیفه ترکیبی: قطعات پزشکی و دندانپزشکی، حفاظت بالستیک و محفظه سنسور، جایی که دو یا چند مورد بالا همزمان اعمال میشود.
اقتصاد موضوع ساده است. قطعه سرامیکی معمولاً قیمت واحد بالاتری از قطعه فلزی جایگزین دارد و هزینه خود را با عمر بیشتر، کارکرد بدون خنککاری یا حذف یک توقف تعمیراتی جبران میکند. اگر هیچکدام از این سه برقرار نباشد، سرامیک پاسخ درستی نیست — و سریعترین راه دیدن این واقعیت، قیمتگذاری توقفی است که قطعه جلوگیری میکند، نه قیمت خود قطعه.
انتخاب بین آلومینا، زیرکونیا، SiC، Si₃N₄ و کوردیریت
مواد معمولاً با جدول خواص مقایسه میشوند و همین، این واقعیت را پنهان میکند که هر خانواده نقطهضعفی دارد که کاربرد را تعیین میکند. جدول زیر بر پایه همان نقطهضعف چیده شده است، چون در عمل همان چیزی است که یک گرید را حذف میکند.
| ماده | نقطه قوت | نقطه ضعف | بازه هزینه | قطعه صنعتی نمونه |
|---|---|---|---|---|
| آلومینا (Al₂O₃) | سختی، مقاومت سایشی، عایقی، تأمین قابل پیشبینی | ضربه و شوک حرارتی در خلوص بالا | پایین تا متوسط | سطح آببند، عایق، رینگ سایشی پمپ |
| زیرکونیا (ZrO₂، Y-TZP) | چقرمگی شکست، نگهداری لبه، پرداخت ریز | خزش و پیری فازی بالای حدود ۱۰۰۰ °C | متوسط تا بالا | تیغه برش، پین، گلوله شیر، قطعات دندانی |
| کاربید سیلیسیم (SiC) | رسانایی حرارتی، شوک حرارتی، سایش در دما | بار ضربهای و اکسیداسیون در برخی اتمسفرها | متوسط تا بالا | لوله مشعل، لوله مبدل حرارتی، رینگ آببند |
| نیترید سیلیسیم (Si₃N₄) | استحکام با وزن کم، شوک حرارتی، تماس غلتشی | هزینه و تأمینکننده محدود | بالا | بلبرینگ هیبریدی، غلتک، قطعات توربوشارژ |
| کوردیریت (Mg₂Al₄Si₅O₁₈) | ضریب انبساط حرارتی بسیار پایین، عایق حرارتی | استحکام و مقاومت سایشی متوسط | پایین تا متوسط | نگهدارنده کوره، حامل کاتالیست |
یک عدد واحد بهندرت انتخاب را قطعی میکند. دو خریدار با نیاز سختی یکسان میتوانند به دو گرید متفاوت برسند، چون یک قطعه با سایش خراشان شکست میخورد و دیگری با پریدگی لبه. به همین دلیل شرایط کاری — دما، جهت بار، محیط و چرخه — از هر مقدار کاتالوگی مهمتر است. اگر شرایط غیرمعمول است، مشاوره فنی پیش از ساخت معمولاً کمهزینهتر از یک دور دوم ساخت قالب است.

برای مقایسه عمیقتر گریدهای اکسیدی، یادداشتهای ما درباره سرامیک زیرکونیا و پودر آلومینای خالص را ببینید.
توالی تولید: هر مرحله چه چیزی را تثبیت میکند
تولید ترتیب ثابتی دارد و هر مرحله دری را میبندد که مراحل بعدی نمیتوانند باز کنند. خواندن توالی با این نگاه روشن میکند کجا باید مشخصات پیش از اولین چرخه پرس کامل باشد.
- تأمین و دانهبندی پودر. خلوص، اندازه ذره و توزیع همینجا تعیین میشود. جایگزینی که بعداً انجام شود، حتی با گرید «معادل»، انقباض را تغییر میدهد و قالب را بیاعتبار میکند.
- آمادهسازی خوراک. چسب، پراکندهساز و روانکننده با دستور دقیق اندازهگیری میشوند. این مرحله استحکام بدنه سبز را تثبیت میکند که تعیین میکند قطعه تا پیش از پخت چقدر جابهجایی را تحمل میکند.
- شکلدهی. هندسه، تیراژ و تلرانس به یک قالب سپرده میشوند. روش شکلدهی گرادیان دانسیته و در نتیجه الگوی اعوجاج را نیز تعیین میکند.
- ماشینکاری بدنه سبز. ویژگیهایی که در حالت نرم ارزان بریده میشوند، همینجا شکل میگیرند. هر چیزی که به پس از پخت موکول شود، به عملیات سنگزنی الماسی تبدیل میشود.
- چسبزدایی. مواد آلی با برنامه کند سوزانده میشوند. اگر سریع باشد، گاز به دام میافتد و قطعه را میشکافد؛ این شکست تا باز شدن کوره دیده نمیشود.
- پخت. دانسیته، اندازه دانه و ابعاد نهایی همگی در یک چرخه حرارتی تولید میشوند. این پرهزینهترین مرحله برای اشتباه کردن است.
- پرداخت الماسی. سنگزنی، لیپینگ و پالیش، ویژگیهای حیاتی را به تلرانس میرسانند و پرداخت سطحی را تعیین میکنند که اصطکاک و آببندی را کنترل میکند.
- بازرسی و ترخیص. ابعاد، دانسیته و ریزساختار بررسی میشوند و در قطعات حساس، آزمون نفوذ مایع یا مکانیکی انجام میگیرد.
دو مرحله از اینها — شکلدهی و پخت — بخش عمده هزینه و تقریباً همه ریسک فنی را میسازند؛ به همین دلیل تأمینکننده باتجربه به نقشهای که میخواهد پیش از توافق بر این دو مرحله ابعاد را قطعی کند، اعتراض میکند. روشهای تراکم مانند پخت پلاسمای جرقهای (SPS) با کوتاه کردن چرخه حرارتی، برای گریدهای ویژه توازن را جابهجا میکنند.
تطبیق روش شکلدهی با قطعه
شش روش شکلدهی تقریباً همه کارهای صنعتی را پوشش میدهد. هر روش در ادامه با معیارهایی توصیف شده که خریدار واقعاً به آن نیاز دارد: چه نوع قطعهای مناسب است، محرک هزینه چیست و از چه شکستی باید پرهیز کرد.
پرس خشک
قالب فولادی، پودر را در یک محور فشرده میکند. ارزانترین مسیر برای هندسه تخت، ساده و پرتیراژ.
- قطعه نمونه: رینگ آببند، دیسک سایشی، لاینر کاشیشکل.
- محرک هزینه: هزینه قالب که بر تیراژ سرشکن میشود؛ زمان چرخه کوتاه است.
- هشدار: گرادیان دانسیته در مقاطع ضخیم که پس از پخت بهصورت اعوجاج ظاهر میشود.
پرس ایزواستاتیک
فشار سیال، پودر را از همه طرف فشرده میکند؛ در نسخه سرد (CIP) یا داغ (HIP). دانسیته یکنواخت میشود و همین هدف است.
- قطعه نمونه: لوله بلند، رینگ ضخیم، بلوک بزرگ، پیشفرم نزدیک به شکل نهایی.
- محرک هزینه: آمادهسازی کیسه و چرخه، نه قالب؛ HIP یک عملیات حرارتی دوم اضافه میکند.
- هشدار: تلرانس آزاد در حالت پرسشده که کار را به پرداخت الماسی میرانند.
ریختهگری دوغابی
دوغاب در قالب متخلخل ریخته میشود و آب از دیواره خارج میگردد و لایه جامد میماند.
- قطعه نمونه: بدنه توخالی، اشکال پیچیده جدارنازک، نمونههای کمتیراژ.
- محرک هزینه: نیروی کار و زمان خشککردن؛ قالب ارزان و بهسادگی قابل تغییر است.
- هشدار: ضخامت جدار متغیر و استحکام بدنه سبز پایینتر از حد جابهجایی.
اکستروژن
خمیر از یک دای عبور میکند تا مقطعی ثابت تولید شود و سپس به طول بریده میشود.
- قطعه نمونه: میله، لوله، غلاف ترموکوپل، بدنه لانهزنبوری.
- محرک هزینه: هزینه دای که پایین است؛ محدودیت هندسه است، نه تیراژ.
- هشدار: ناممکن بودن حفره بسته و ترکهای خشککردن در مقاطع ضخیم.
قالبگیری تزریقی سرامیک (CIM)
پودر ریز با چسب ترموپلاستیک مخلوط و به قالب دقیق تزریق، سپس چسبزدایی و پخت میشود.
- قطعه نمونه: قطعات کوچک، پرجزئیات و پرتیراژ مانند راهنمای نخ و فرول.
- محرک هزینه: قالب که در تیراژ پایین غالب است؛ هزینه هر قطعه با تیراژ بهشدت افت میکند.
- هشدار: عیوب چسبزدایی و محدودیت ابعاد که قطعات بزرگ را حذف میکند.
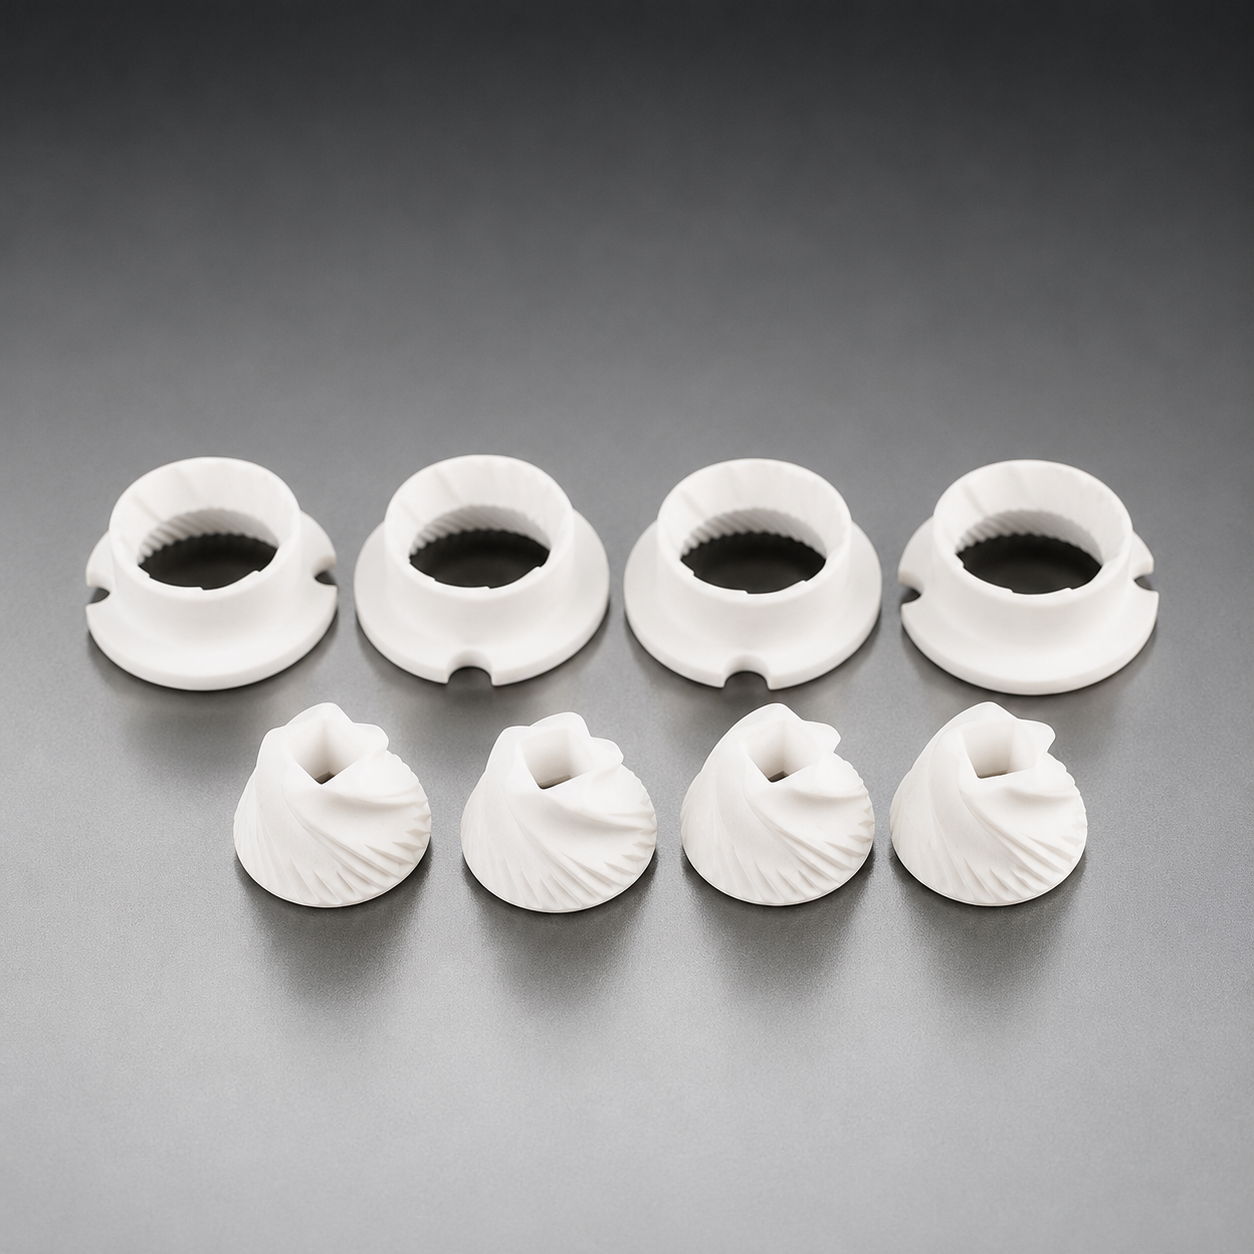
این مسیر در مرور قالبگیری تزریقی سرامیک و صفحه قطعات تزریقی سرامیکی شرح داده شده است.
پرینت سهبعدی سرامیک
قطعه بهصورت افزودنی ساخته میشود؛ لایههای نازک روی هم از یک خمیر، دوغاب یا رشته باردار سرامیکی. پس از آن چسبزدایی و پخت انجام میگیرد.
- قطعه نمونه: پروتوتایپ، فیکسچر یکتا و هندسههای آزادی که هیچ قالبی نمیسازد.
- محرک هزینه: زمان ماشین برای هر قطعه؛ قالب عملاً صفر است.
- هشدار: تخلخل باقیمانده و ناهمسانگردی در جهت لایهها که خواص را تضعیف میکند.
چهار متغیری که تطابق قطعه را تعیین میکنند
دقت در سرامیک حاصل برهمکنش چهار متغیر است. تغییر هر یک، بقیه را جابهجا میکند، پس آنها را بهصورت یک مجموعه مشخص میکنند.
انقباض. قطعه پختشده از بدنه سبز کوچکتر است، معمولاً ۱۲ تا ۲۰ درصد خطی. این عدد ویژگی همان پودر و روش شکلدهی است، نه یک ثابت جهانی، و باید برای همان بچ اندازهگیری شود. قالب با همین ضریب مقیاس میشود و انقباض نایکنواخت در سطح قطعه، همان چیزی است که اعوجاج میسازد.
تلرانس. ابعاد در حالت پختشده معمولاً در حدود ±۰٫۵ تا ±۱ درصد اندازه اسمی میمانند. ماشینکاری الماسی آن را به ±۰٫۰۱ تا ±۰٫۰۵ میلیمتر میرساند و در ویژگیهای کوچک، مرزهای ریزتر نیز ممکن است. هر پله تنگتر از حد لازم، هزینه، زمان و بازرسی اضافه میکند، پس تلرانسها باید به یک عملکرد گره بخورند — بررسی نقشه قطعه سریعترین راه دیدن تلرانسهایی است که چنین توجیهی ندارند.
دمای پخت و اتمسفر. دما همزمان دانسیته و اندازه دانه را کنترل میکند — کم، تخلخل میگذارد و زیاد، دانهها را درشت میکند. اکسیدها در هوا و کاربیدها و نیتریدها در خلأ یا گاز خنثی پخت میشوند، چون اکسیژن مرز دانه آنها را تخریب میکند. رابطه زمان، دما و دانسیته در منابع بهخوبی مستند شده است، از جمله کار منتشرشده درباره پخت سرامیک.
اندازه ذره. پودر ریزتر در دمای کمتر به دانسیته بالاتر میرسد، اما گرانتر است و پردازش آن سختتر. پودر درشت یا آگلومره، حفرههایی باقی میگذارد که هیچ برنامه پختی آنها را برنمیدارد. پس اندازه ذره یک تصمیم مشخصات است، نه انتخاب خصوصی تأمینکننده.
چکلیست مشخصات و جاهایی که سفارشها اشتباه میشوند
جدول زیر پرسشهای همیشگی پیش از سفارش را به یک ابزار تصمیم تبدیل میکند: هر پاسخ، گزینههایی را مجاز و گزینههایی را حذف میکند.
| تصمیم | مجاز میکند | حذف میکند |
|---|---|---|
| دمای پیوسته و بیشینه | آلومینا، SiC و کوردیریت در دمای بالا | زیرکونیا در سرویس پیوسته بالای حدود ۱۰۰۰ °C |
| مکانیزم شکست غالب | گریدهای چقرمه برای ضربه؛ گریدهای سخت برای سایش | هر گریدی که فقط بر پایه سختی انتخاب شود |
| محیط شیمیایی و غلظت | پخت با اتمسفر کنترلشده و سیستمهای فازی مشخص | گریدهایی با فازهای مرزی آسیبپذیر |
| هندسه و تیراژ سالانه | قالبگیری تزریقی برای قطعات کوچک پیچیده در تیراژ | CIM برای قطعات بزرگ و کمتیراژ |
| تلرانس و پرداخت مورد نیاز | پرداخت الماسی در جایی که عملکرد میطلبد | تلرانسهای تنگ پیشفرض که بیصدا هزینه میسازند |
| مونتاژ با فلز | گزینههای انبساط منطبق و متالایز کردن | اتصالات سرامیک-فلز بدون تطابق |
اشتباهات رایج حول چند عادت یکسان جمع میشوند:
- قیمتگذاری قطعه بهجای توقف. گرید گرانتری که یک توقف تعمیراتی را حذف میکند، معمولاً انتخاب ارزانتر است.
- کپی کردن نقشه فلزی. تلرانسها، شعاعها و ضخامت جدار در سرامیک تابع محدودیتهای دیگری از فولاد ماشینکاریشده است.
- باز گذاشتن گرید. «سرامیک» یک مشخصات نیست؛ گرید باز، تصمیم را به دست ارزانترین پیشنهاد میسپارد.
- حذف چرخه حرارتی. دمای پیوسته بهتنهایی کافی نیست — نرخ تغییر، شکست شوک حرارتی را میراند.
- حذف نمونه اولیه. پروتوتایپی که پیش از تعهد قالب، ابعادسنجی و بازرسی شود، ارزانترین بیمه این فرایند است.
تأمینکننده برای قیمتدهی به چه چیزهایی نیاز دارد
کیفیت قیمتدهی به کیفیت ورودی بستگی دارد. برای دریافت قیمت و زمان تحویلی که تا مرحله تولید دوام بیاورد، موارد زیر را ارائه کنید:
- نقشه و مدل: ابعاد دوبعدی همراه با GD&T و فایل سهبعدی، و طرح مرجع اندازهگیری.
- ماده یا شرح وظیفه: اگر گرید ثابت است، همان؛ در غیر این صورت شرایط کاری تا گرید انتخاب شود.
- شرایط حرارتی: دمای پیوسته، دمای بیشینه و نرخ تغییر.
- تماس شیمیایی: ماده، غلظت و دما.
- بار مکانیکی: جهت، بزرگی و اینکه استاتیک، ضربهای یا چرخهای است.
- تیراژ: تعداد نمونه، بچ اول تولید و تقاضای سالانه.
- پرداخت و خواص ویژه: Ra مورد نیاز، محدودیت تخلخل و الزامات الکتریکی یا نوری.
نقشه اندازهگذاریشده یا مدل سهبعدی، دمای کار پیوسته و بیشینه، محیط شیمیایی، نوع بار غالب، تلرانسهایی که اهمیت دارند، پرداخت سطح مورد نیاز و تیراژ سالانه را همراه بیاورید. اگر گرید هنوز باز است، بهجای آن وظیفه را توصیف کنید. ارسال همه این موارد بهصورت یکجا در یک درخواست برآورد هزینه ساخت، بسیار سریعتر از یک مشخصات ناقص و پرسشهای بعدی به پاسخ قابل استفاده میرسد.
پرسشهای متداول
قطعات سرامیک صنعتی برای چه کاری استفاده میشوند؟
جای قطعات فلزی و پلیمری را میگیرند که سایش، حرارت یا مواد شیمیایی عمر سرویس را کوتاه میکند: اجزای پمپ و آببند، نازل، نگهدارنده کوره، عایق الکتریکی، بلبرینگ و قطعات پزشکی یا دندانی. رشته مشترک، چرخه کاریای است که مواد متعارف را سریعتر از سرامیک از کار میاندازد.
چگونه بین آلومینا و کاربید سیلیسیم انتخاب کنم؟
آلومینا انتخاب همهمنظوره برای سایش و عایقی با هزینه متعادل است. کاربید سیلیسیم وقتی ترجیح دارد که رسانایی حرارتی یا مقاومت شوک حرارتی مهم باشد، یا سایش در دمای بالا رخ دهد. اگر بار ضربهای غالب است، هیچکدام ایدهآل نیست و باید گرید چقرمهتری مانند زیرکونیا یا نیترید سیلیسیم بررسی شود.
آیا میتوان قطعات سرامیکی را به فلز متصل کرد؟
بله. بریزینگ با متالایز کردن قبلی، جازدن انقباضی و چسبهای اتصالی همه به کار میروند و هر یک نیاز دارد اتصال در کنار سرامیک طراحی شود. ریسک غالب، اختلاف انبساط حرارتی است که در چرخه دما تنش را متمرکز میکند و میتواند سرامیک را ترک بدهد، مگر هندسه آن را جبران کند.
چرا یک تلرانس تنگ در سرامیک بسیار گرانتر از همان تلرانس در فلز است؟
چون پس از پخت با سنگزنی الماسی تولید میشود، نه با برش. سرامیک با ابزار الماسی و نرخ برداشت پایین پرداخت میشود و اندازهگیری ماده سخت و ترد کند است و بهراحتی پریده میشود. هر تلرانس تنگتر از نیاز عملکرد، زمان سنگزنی و هزینه بازرسی را بالا میبرد.
چه پرداخت سطحی را میتوان برای قطعه سرامیکی مشخص کرد؟
سطح پختشده نسبتاً زبر است، در حالی که سطوح سنگزده، لپشده و پالیششده به پرداختهای ریزتر و ریزتر میرسند. پرداخت مورد نیاز باید به عملکرد گره بخورد — آببندی، اصطکاک لغزشی یا عبور نوری — چون هر پله زمان و هزینه پردازش اضافه میکند بدون بهبود سطحی که بار نمیبرد.
برای اقتصادی شدن ساخت قطعه سرامیکی سفارشی، چند قطعه باید سفارش دهم؟
به روش شکلدهی بستگی دارد. قطعات پرس و ماشینکاریشده در تیراژ پایین، حتی تکقطعه، میتوانند توجیهپذیر باشند. قالبگیری تزریقی هزینه قالبی دارد که فقط در تیراژ بالاتر سرشکن میشود، پس نقطه شروع اقتصادی آن معمولاً چند صد قطعه است و از آنجا بهتر میشود.
جمعبندی
خرید درست قطعات سرامیکی یک تمرین مشخصاتنویسی است، نه یک تمرین خرید. گرید، قالب، ضریب انقباض و پرداخت با هم انتخاب میشوند و تصمیمی که در ترتیب نادرست گرفته شود، معمولاً فقط پس از شکست نمونه اولیه کشف میگردد. خریدارانی که پیش از ارسال نقشه برای برآورد هزینه ساخت، یک ساعت روی تعریف چرخه کاری سرمایهگذاری میکنند، بهطور پیوسته دورهای بازنگری کمتری و زمان تحویل قابل پیشبینیتری میگیرند.
اگر قطعهای در خط شما مدام زیر حرارت، سایش یا حمله شیمیایی از کار میافتد، توصیف آن شکست با زبان عملیاتی — چه مدت دوام میآورد، چگونه میشکند و چه چیزی آن را احاطه کرده — از درخواست قیمت واحد مفیدتر است. بهاشتراک گذاشتن همین جزئیات با مهندسان ما، کوتاهترین مسیر به یک مشخصات قابل ساخت است و فناوریهای گروه خط نشان میدهد چه فرایندهایی را میتوانیم به آن اضافه کنیم.
مطالعه بیشتر
گروه خط — از انتخاب ماده تا قطعه نهایی سرامیکی، در یک زنجیره مهندسی.
محصولات این مقاله
مواد و محصولاتی که مرتبط با آنچه خواندید هستند.
 سرامیک
آلومینای آلفا (α-Al₂O₃)
پودر اکسید آلومینیوم آلفای با خلوص بالا — سه گرید خلوص، چهار بازه اندازه دانه
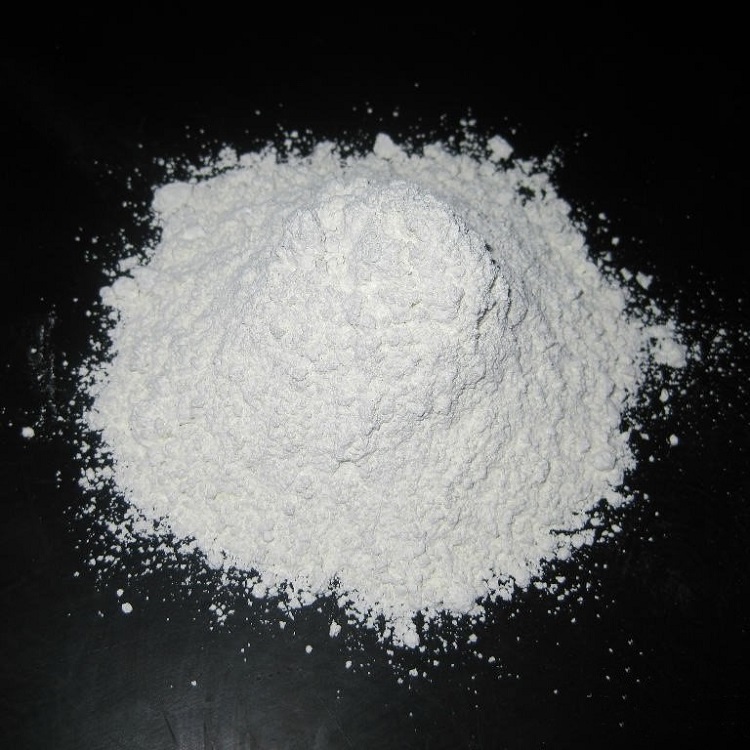
گروه خط پودر اکسید آلومینیوم آلفا (α-Al₂O₃) را در سه گرید خلوص (≥۹۹.۵٪، ≥۹۸٪، ≥۹۵٪) و چهار بازه اندازه دانه (<۸۰ میکرون، <۲۰ میکرون، <۵ میکرون و <۱ میکرون زیرمیکرونی/نانویی) عرضه میکند. آلومینا یک سرامیک مهندسی همهکاره است که در صنایع الکترونیک، ماشینآلات، پزشکی، آزمایشگاهی، سیستمهای دما بالا و قطعهسازی سرامیکی کاربرد دارد. ما تولید سفارشی لولهها، میلهها، صفحات، سابسترایتها، عایقها و قطعات ماشینکاری شده دقیق را پشتیبانی میکنیم.
 سرامیک
پودر زیرکونیای پایدارشده با ایتریا (YSZ)
پودر زیرکونیا با خلوص بالا پایدارشده با ایتریا — گرید تجاری KG-ZRO99-20
گروه خط پودر زیرکونیای پایدارشده با ایتریا (YSZ / Y-TZP) با خلوص بالا عرضه میکند. گرید تجاری شاخص KG-ZRO99-20 خلوص ≥۹۹.۵٪ با اندازه دانه کمتر از ۵ میکرون دارد. زیرکونیا یک سرامیک مهندسی چقرمه با استحکام بالا، مقاومت سایشی و پتانسیل پرداخت سطح عالی است که برای تیغهها، پیستونها، سوکتها، غلتکها، پینها و قطعات دقیق سفارشی در سیستمهای پزشکی، مصرفی، صنعتی و جریان سیال به کار میرود.
 Advanced Ceramics
قطعات تزریقی سرامیکی (CIM)
تولید قطعات سرامیکی پیچیده با دقت بالا و حجمهای بالا از طریق تزریق پودر
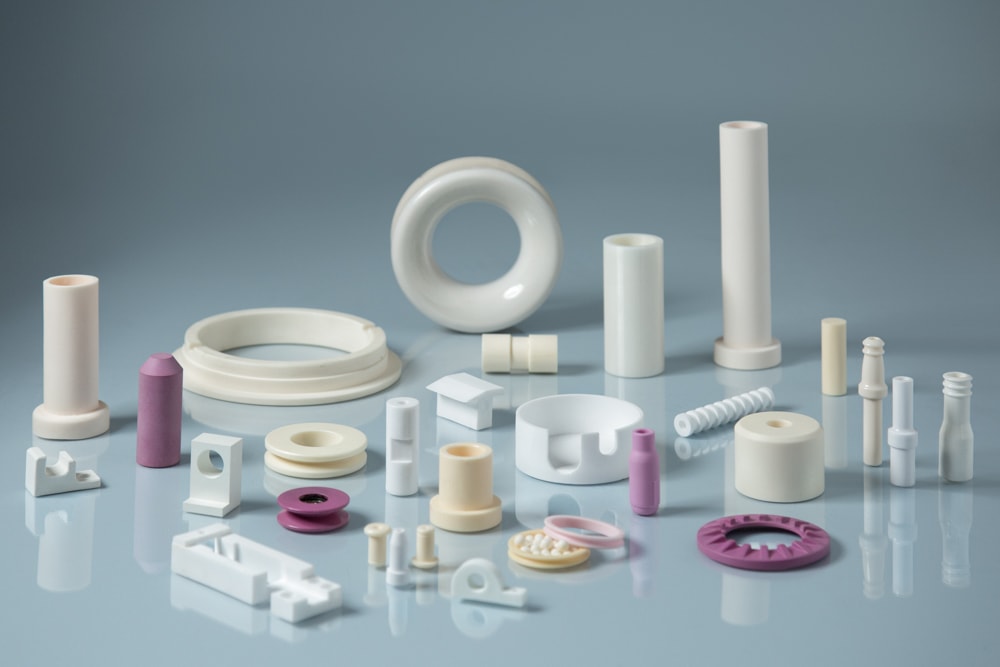
گروه خط فناوری تزریق پودر سرامیک (CIM) را برای تولید قطعات پیچیده با هندسههای درهمتنیده، دقت ابعادی بالا و تماس سطحی عالی توسعه داده است. این روش برای تولید انبوه قطعات کوچک تا متوسط با خواص مکانیکی و حرارتی برتر مناسب است.
مقالات مرتبط
 مقالات
اکسید آلومینیم (آلومینا) و انواع آن: خواص، گریدها و کاربردها
آلومینا (Al₂O₃) — فازهای کریستالین (آلومینای آلفا/کروندوم، گاما، تتا، دلتا، کاپا، اتا)، خواص (سختی ۹ موس، نقطه ذوب ۲۰۵۰°م، عایق حرارتی/الکتریکی عالی) و کاربردها — ساییدگی، نسوزها، عایق الکتریکی، ایمپلنت پزشکی، حامل کاتالیست، زره، قطعات ساییدگی. گریدها: ذوب، کلسیند، تابلار، فیوزد، واکنشپذیر.
 مقالات
تزریق تزریقی سرامیک (CIM): مرور جامع فنی
مرور جامع تزریق تزریقی سرامیک (CIM) — مواد (زیرکونیا، آلومینا، نیترید سیلیکون)، سیستمهای بایندر و دیبایندینگ، پارامترهای فرآیند، کنترل کیفیت و پیشگیری از نقص. مرجع ضروری برای مهندسان و دانشجویان در حوزه تولید سرامیکهای پیشرفته.
 مقالات
فناوری تزریق سرامیک: قابلیتها و کاربردها در بازارهای صنعتی
تکنولوژی تزریق سرامیک (CIM) قطعات پیچیده با دقت بالا و خواص حرارتی، مکانیکی و الکتریکی برتر تولید میکند. کاربردها:self خودروسازی، پزشکی، الکترونیک، هوافضا و انرژی را پوشش میدهد. گروه خط راهحلهای کامل CIM از طراحی تا تولید ارائه میدهد.